Когда говорят о металлической 3D-печати, внимание почти всегда достается самому эффектному моменту — лазерному лучу, который слой за слоем превращает металлический порошок в готовую деталь.
Но промышленный SLM-принтер начинается совсем не с лазера. И даже не в сборочном цехе.
Его путь начинается значительно раньше — с инженерной идеи, расчетов, чертежей и десятков технических решений, которые затем должны превратиться в работающую промышленную машину.
Industry3D побывал на производственной площадке AM.TECH и прошел весь маршрут будущего принтера: от кабинета конструкторов и серийной сборки до настройки, контроля качества, металлографической лаборатории, постобработки и склада готового оборудования. По пути посмотрели, как собираются AMT-16, AMT-32 и AMT-43.
Нам было интересно посмотреть на металлический 3D-принтер не как на отдельно стоящий станок, а как на результат работы целой инженерной и производственной системы.
Первая остановка — кабинет конструкторов
Экскурсию начинаем там, где будущий 3D-принтер еще нельзя потрогать руками.
Перед нами кабинет конструкторов. На этом этапе установка существует преимущественно в цифровом виде: 3D-модели, сборки, чертежи, схемы, спецификации.
Здесь нет металлического порошка, работающих лазеров или раскаленных после термообработки деталей. Главные инструменты — инженерные CAD-системы, расчеты и опыт специалистов.
Именно здесь определяется, каким будет будущий аддитивный комплекс: его компоновка, рабочая область, конструкция камеры построения, размещение лазерно-оптической системы, механика нанесения порошка, системы фильтрации, газооборота, охлаждения и автоматики.
Со стороны промышленный SLM-принтер может выглядеть как большой металлический шкаф с экраном оператора.
Но стоит мысленно снять внешние панели — и внутри обнаруживается значительно более сложная система.
Здесь одновременно должны работать механика, оптика, лазер, электроника, программное обеспечение, газовая система, фильтрация, охлаждение и узлы обращения с металлическим порошком.
Причем каждый из этих элементов связан с остальными.
Например, недостаточно просто установить мощный лазер. Необходимо точно направить луч в нужную точку рабочей зоны и обеспечить стабильные характеристики пятна.
Недостаточно сделать герметичную камеру. Нужно создать внутри нее контролируемую защитную атмосферу, следить за содержанием кислорода и организовать движение газа через зону построения.
Недостаточно один раз ровно распределить металлический порошок. Система должна наносить слой за слоем сотни и тысячи раз на протяжении всего процесса печати.
Именно поэтому разработка промышленной аддитивной установки — это прежде всего задача системной инженерии.
Чтобы понять масштаб задачи, достаточно вспомнить, как работает сама технология.
SLM — Selective Laser Melting, или селективное лазерное плавление, — относится к технологиям послойного аддитивного производства металлических изделий.
На платформу построения наносится тонкий слой металлического порошка. Лазер выборочно расплавляет материал в тех областях, которые соответствуют сечению цифровой 3D-модели. Затем платформа смещается, наносится следующий слой порошка — и процесс повторяется. Так постепенно формируется объемная металлическая деталь.
И если при построении высокой детали этот цикл повторяется тысячи раз, становится понятно, почему стабильность каждого узла критически важна.
Небольшое отклонение на одном слое может показаться незначительным. Но промышленный принтер должен сохранять требуемые параметры не несколько минут, а в течение всего построения.
Как рассказали нам в AM.TECH, в SLM-принтерах линейки используется унифицированный подход к лазерно-оптической системе. По задумке разработчиков, такая архитектура позволяет переносить накопленные технологические наработки между установками разного формата и сокращать число дополнительных итераций при масштабировании процесса.
Поэтому кабинет конструкторов — логичная первая точка нашего маршрута.
Практически все, что дальше мы увидим в металле, проводке, датчиках, трубопроводах и механизмах, сначала должно сложиться здесь — в единую цифровую модель работающей машины.
Спускаемся в цех: цифровая модель становится железом
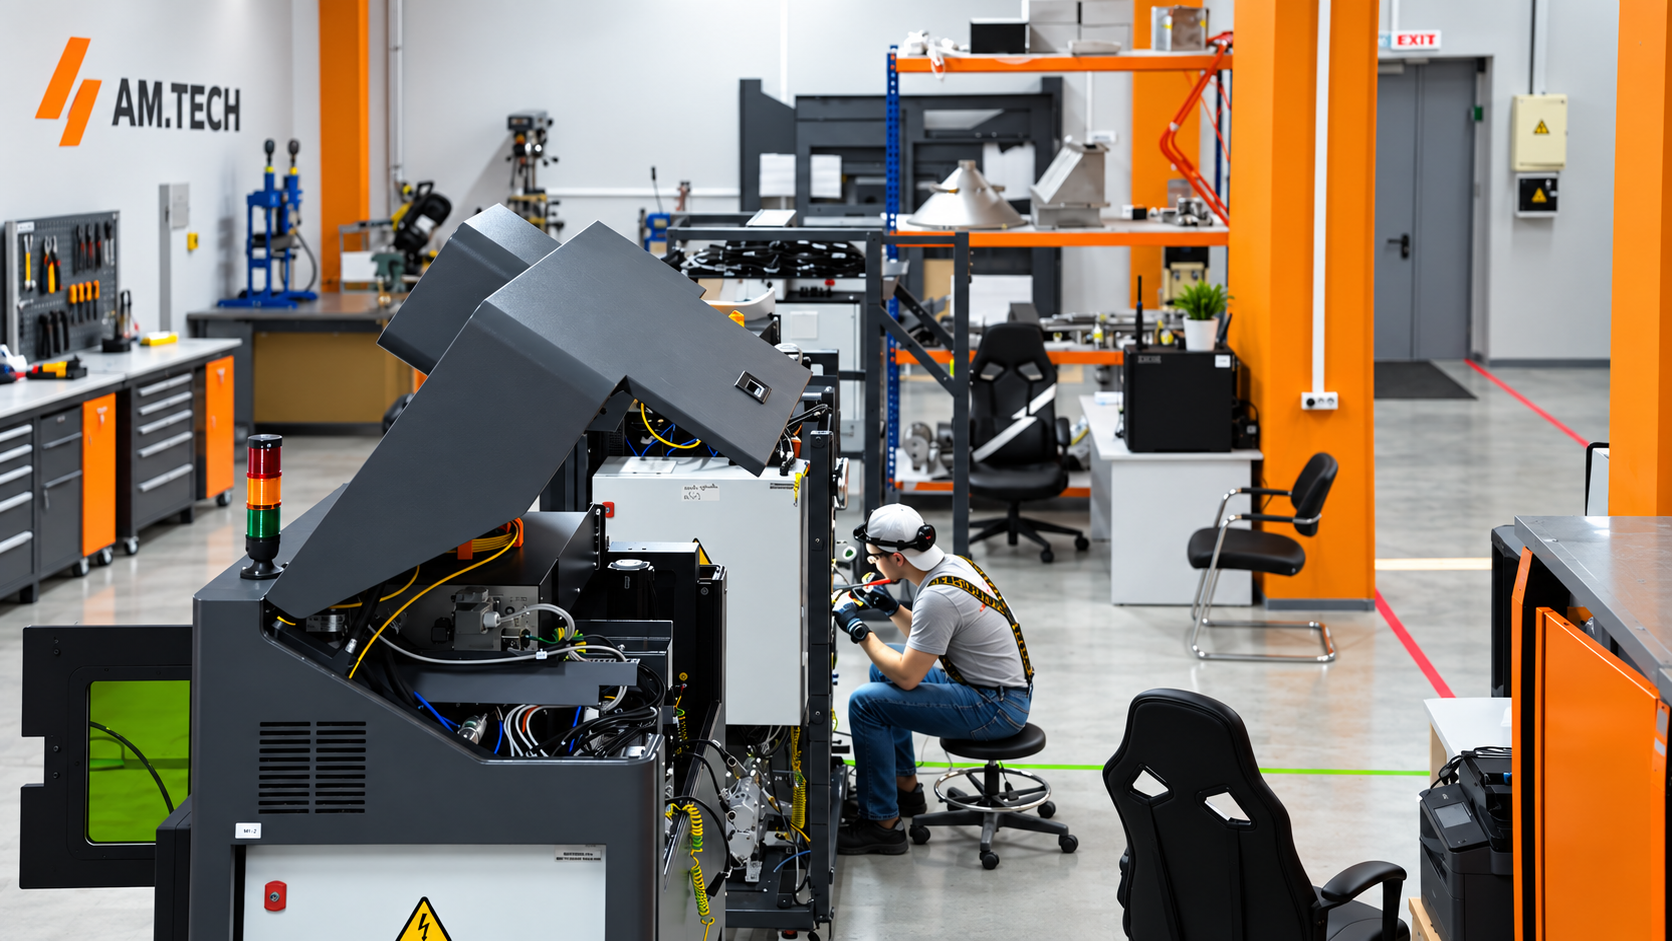
Оставляем компьютеры конструкторов и спускаемся туда, где будущий принтер уже можно увидеть в металле.
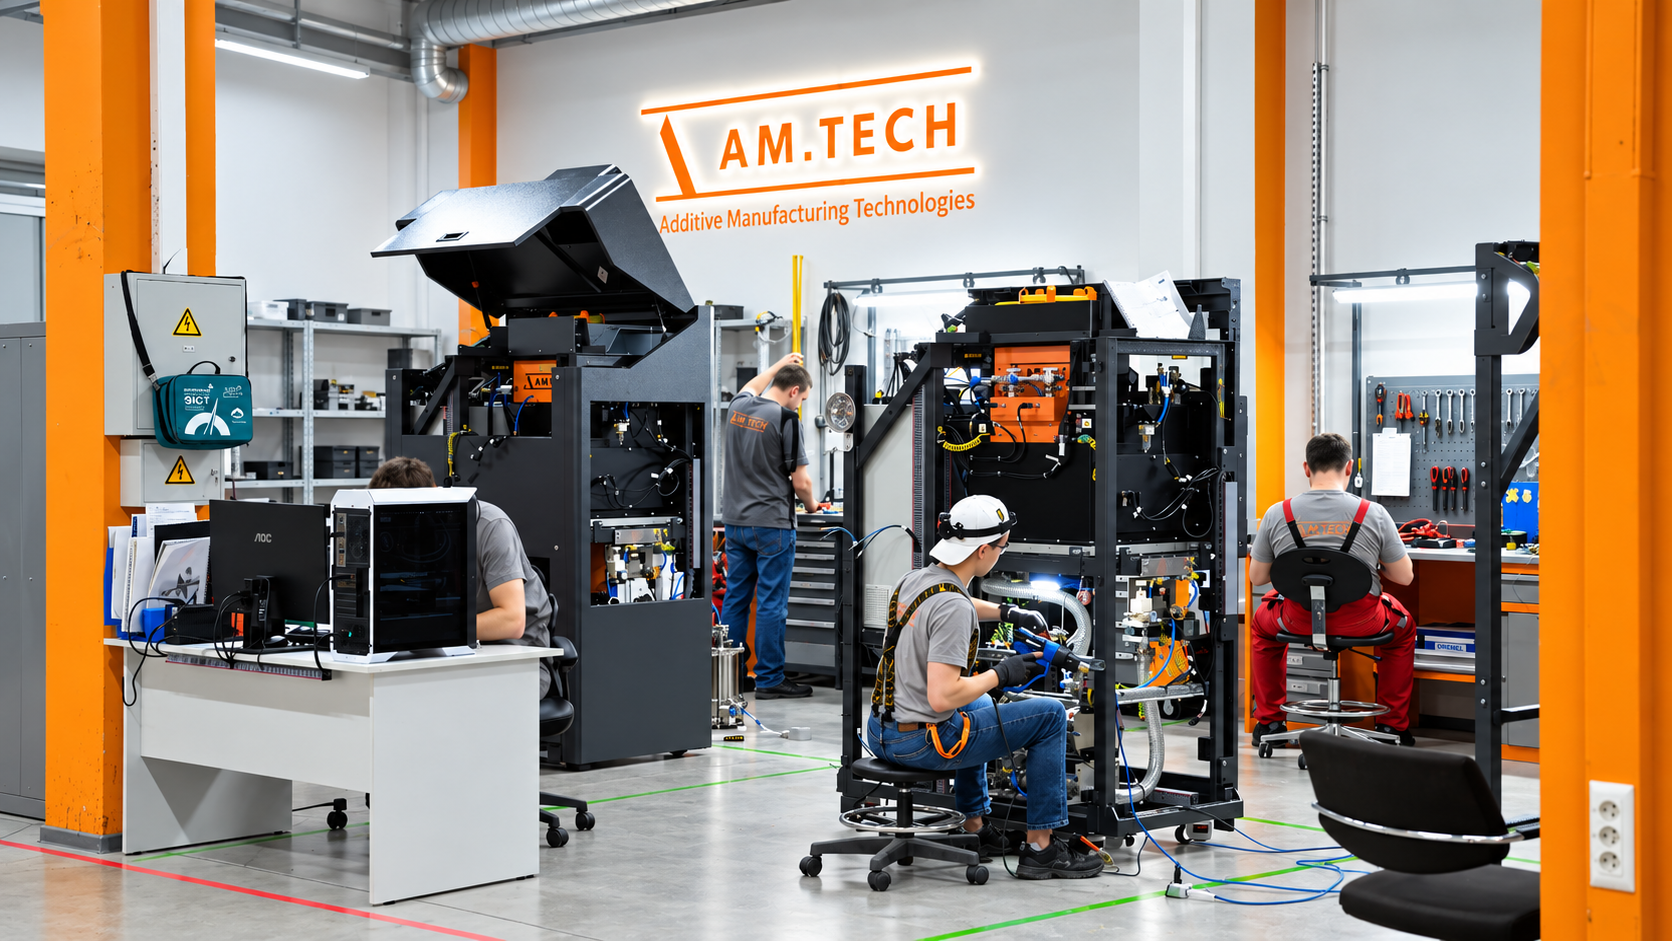
Следующая остановка — помещение серийной сборки.
Здесь совсем другая атмосфера.
На разных стадиях производства можно увидеть корпуса установок, рамы, рабочие камеры, шкафы автоматики, отдельные технологические модули, трубопроводы, элементы систем охлаждения и фильтрации.
Именно здесь инженерная документация начинает превращаться в реальное промышленное оборудование.
На производстве собираются SLM-принтеры AMT-16, AMT-32 и AMT-43.
Если поставить эти машины рядом, хорошо видно, как одна технологическая идея масштабируется под разные задачи и производительность.
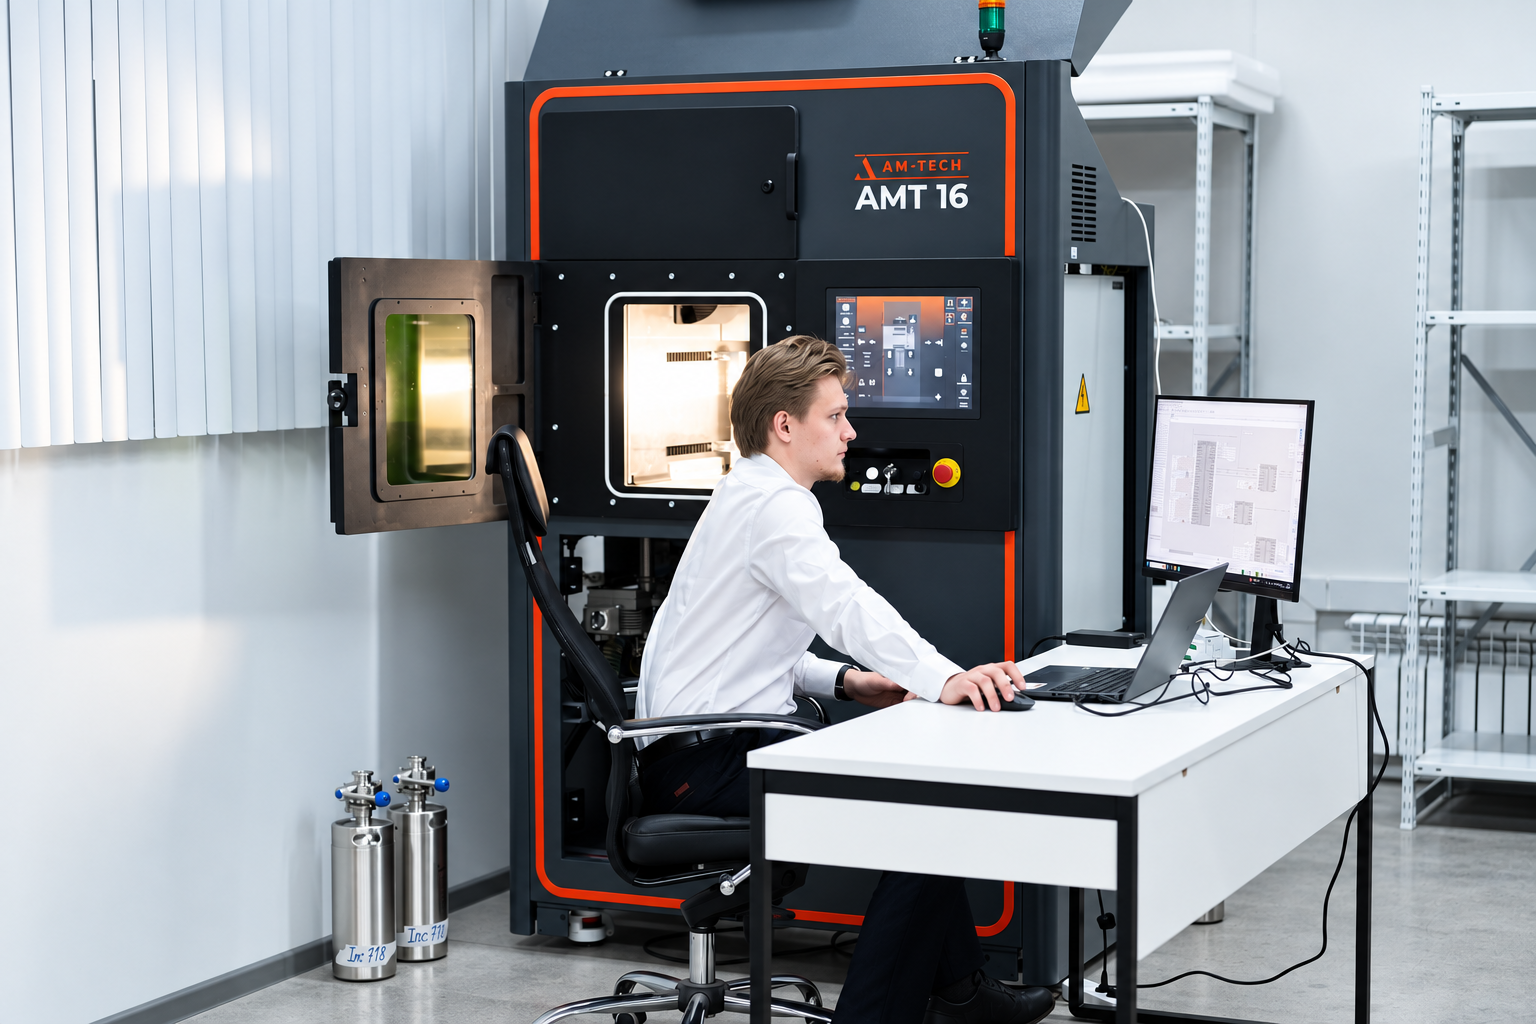
Сначала — AMT-16.
Это самая компактная из трех установок, которые нам показали на производстве. Область построения составляет Ø165×225 мм, используется один лазер мощностью 500 Вт.
Несмотря на относительно небольшую рабочую область, это полноценная промышленная SLM-система: с контролем атмосферы, фильтрацией, динамической фокусировкой лазерного луча, контролем порошкового слоя и возможностью настройки технологических параметров.
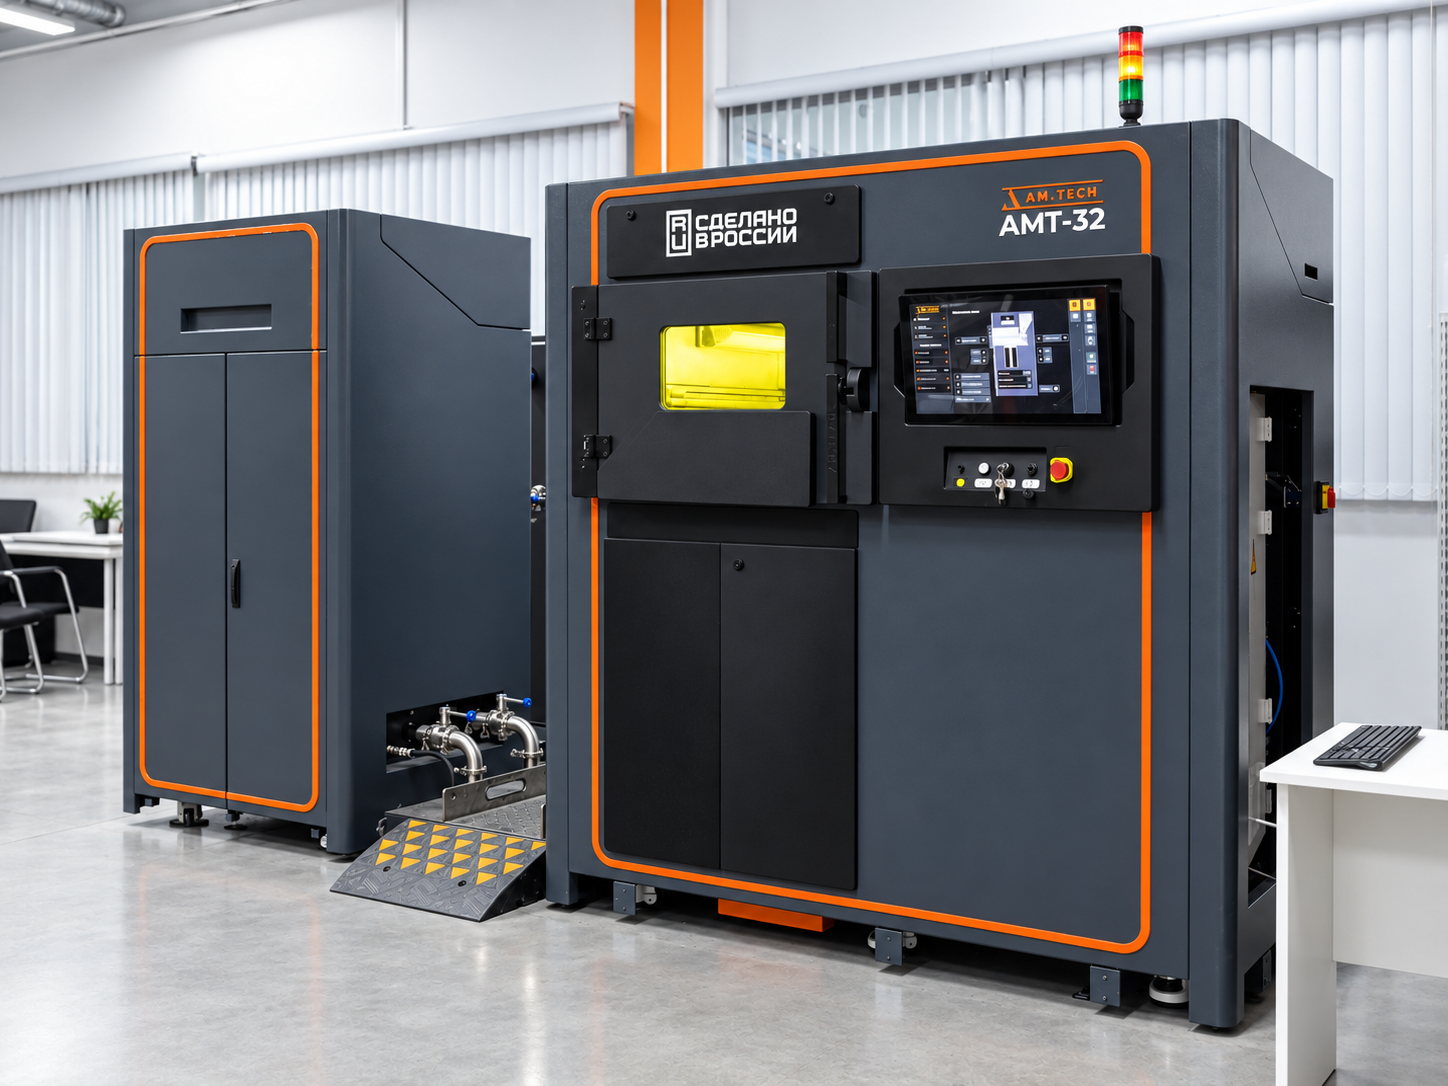
Дальше — AMT-32.
Здесь масштаб уже заметно увеличивается. Рабочая область составляет 320×320×375 мм, а вместо одного лазера применяются два лазера мощностью по 500 Вт.
Установка проектировалась для длительной промышленной работы. Она оснащается верхней подачей порошка, системой формирования и контроля защитной атмосферы, фильтрацией и системой машинного зрения для контроля нанесенного порошкового слоя.
Следующая — AMT-43.
Это уже трехлазерная промышленная система с рабочей областью 320×520×370 мм. Базовая мощность каждого лазерного канала составляет 500 Вт, предусмотрена опция 1000 Вт.
В конструкции используются двустороннее нанесение порошкового слоя и автоматизированный замкнутый контур работы с порошком.
На примере этих трех машин хорошо видно, что увеличение SLM-установки — это далеко не просто увеличение размеров корпуса.
Чем больше рабочая зона и количество лазеров, тем серьезнее требования к синхронизации систем, стабильности газового потока, нанесению порошка, работе оптики и контролю процесса.
Что на самом деле собирают внутри SLM-принтера
Если наблюдать за производством со стороны, взгляд невольно цепляется за самые крупные элементы: металлический каркас, панели, двери, рабочую камеру.
Но настоящая сложность находится внутри.
SLM-принтер должен одновременно управлять несколькими физическими процессами.
Рабочая камера должна поддерживать контролируемую атмосферу.
Газовый поток должен проходить через область построения и участвовать в удалении продуктов процесса.
Система фильтрации должна очищать циркулирующий газ.
Лазерно-оптическая система — с высокой точностью направлять энергию в заданные координаты.
Механизм нанесения порошка — раз за разом формировать равномерный слой.
Платформа построения — точно перемещаться по вертикальной оси.
А многочисленные датчики должны сообщать системе управления, что происходит с оборудованием прямо сейчас.
И все это обязано работать синхронно.
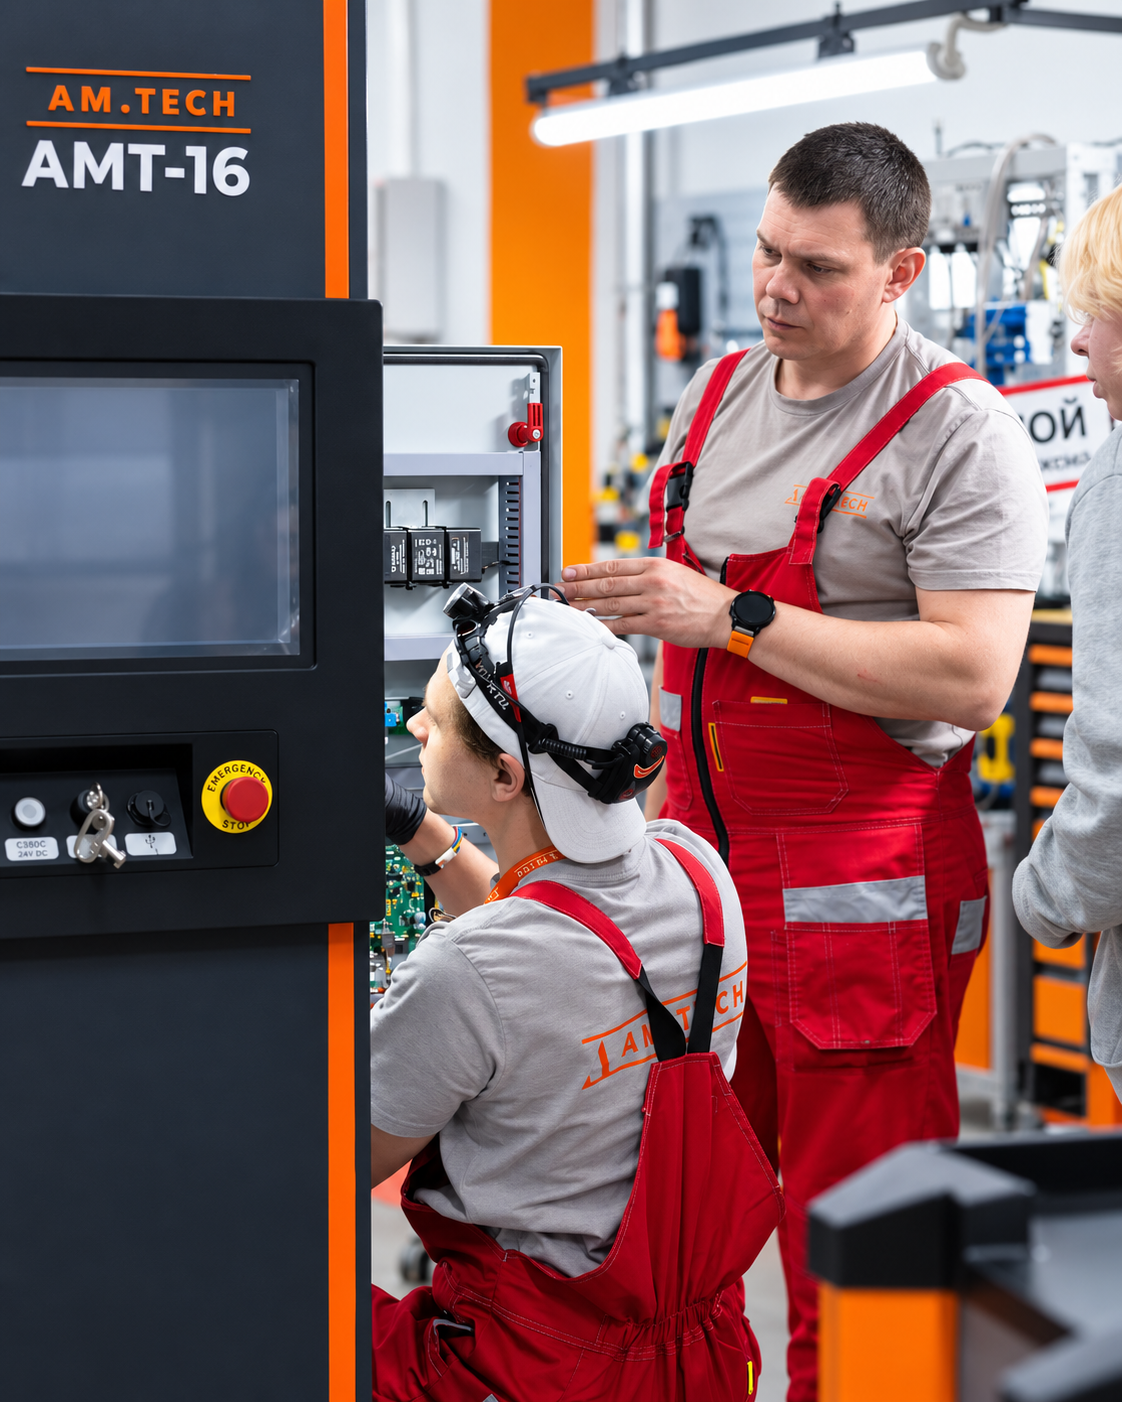
Например, в AMT-16 используется контроль содержания кислорода, давления и состояния фильтрации, а система компьютерного зрения позволяет отслеживать качество нанесения порошкового слоя.
В AMT-32 установлены три датчика содержания кислорода, а параметры процесса фиксируются системой управления.
В AMT-43 также применяются три датчика кислорода, но дополнительно машина должна обеспечивать работу уже трех лазерных каналов и автоматизированного контура обращения с металлическим порошком.
Поэтому фраза «сборка 3D-принтера» звучит значительно проще, чем выглядит сам процесс.
По сути, здесь собирают компактный производственный комплекс, в котором механика, оптика, электроника, газовая система и программное обеспечение должны работать как единое целое.
И именно поэтому после завершения сборки машина еще не считается готовой.
Впереди у нее один из самых важных этапов.
Следующая остановка — контроль качества и донастройка
Казалось бы, корпус собран, электрика подключена, системы запускаются — можно отправлять принтер заказчику.
Но для промышленной SLM-установки этого недостаточно.
Ее необходимо проверить не только как машину.
Она должна доказать, что умеет печатать металл.
После сборочного участка оборудование на площадке AM.TECH переходит в зону контроля качества и технологической донастройки.
Здесь проверяется работа механики, автоматики, датчиков, газовой системы, лазерно-оптической части и других узлов.
Но затем начинается самое интересное — тестовые построения.
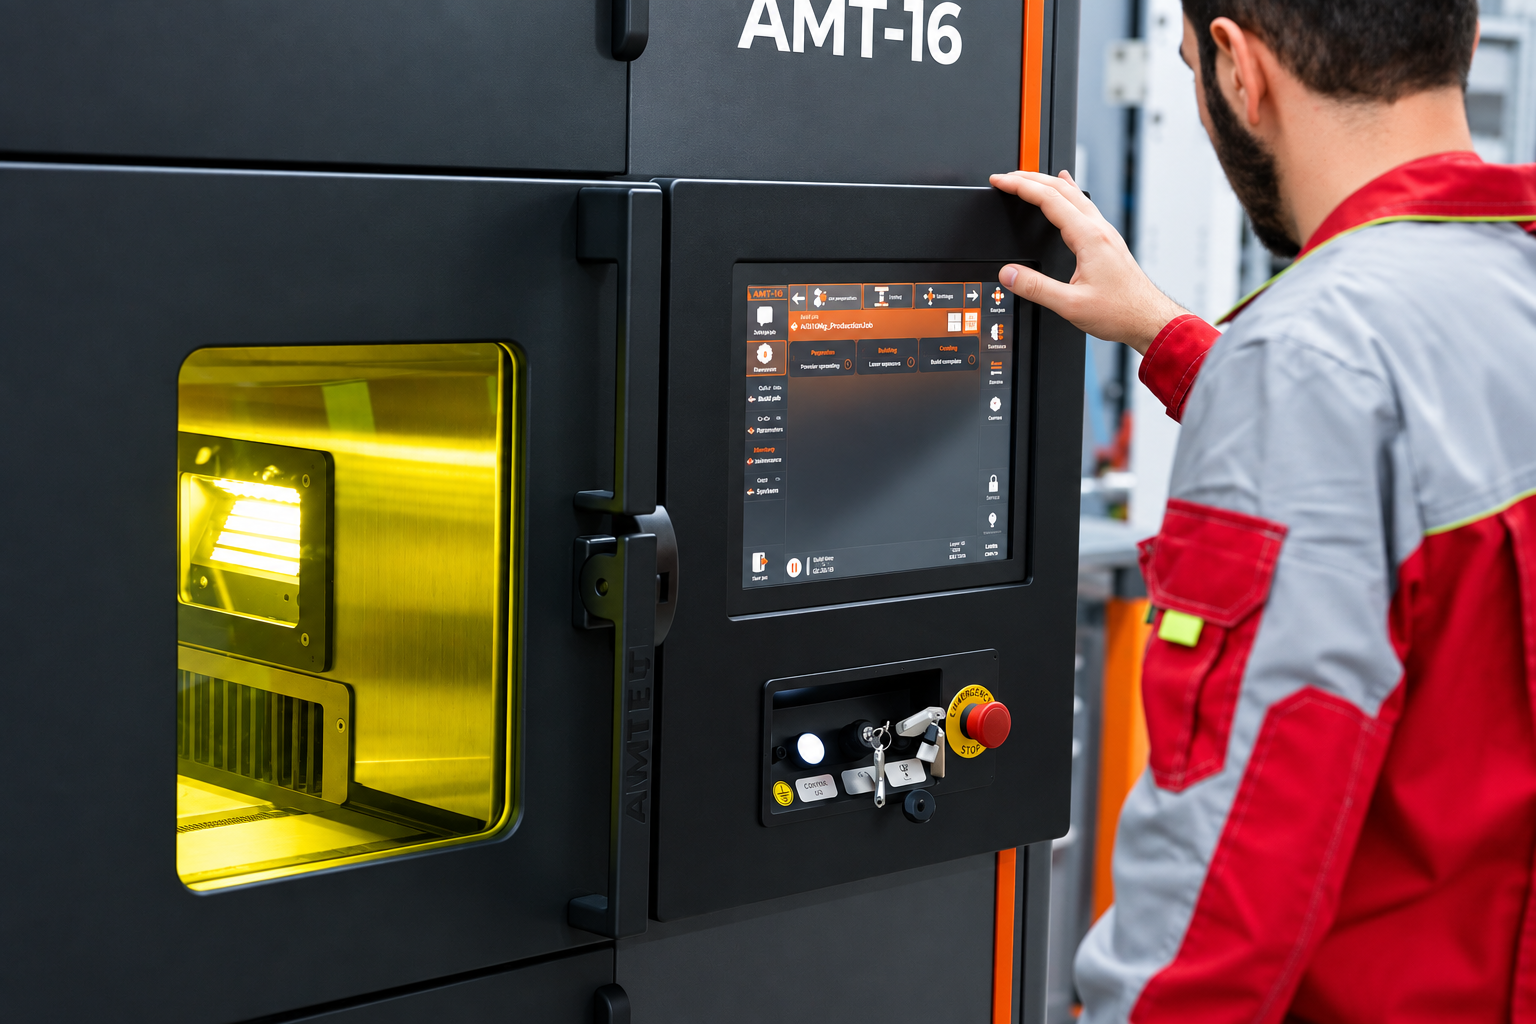
Почему нельзя ограничиться обычной диагностикой оборудования?
Потому что в SLM-процессе конечный результат зависит сразу от большого числа параметров.
На качество формируемого материала влияют мощность лазера, скорость его перемещения, размер лазерного пятна, толщина порошкового слоя, расстояние между проходами, стратегия сканирования, свойства самого порошка, состояние газовой атмосферы и тепловые процессы внутри детали.
Изменили один параметр — изменилось распределение энергии.
Изменилось распределение энергии — изменилось формирование расплава.
А значит, потенциально может измениться и структура получаемого металла.
Именно здесь становится понятно, зачем промышленному аддитивному производству нужны технологи.
Машина должна не просто перемещать лазер по заданной траектории. Нужно найти рабочее технологическое окно, в котором конкретный материал стабильно формирует требуемую структуру.
Для управления процессом на установках используется программная платформа PrintMate. На AMT-16 доступно более 60 параметров настройки лазерного синтеза, а для AMT-32 производитель указывает почти 100 параметров построения. Динамическая фокусировка дает возможность изменять диаметр лазерного пятна и подбирать баланс между производительностью и более точным режимом печати.
Но цифры в интерфейсе сами по себе ничего не гарантируют.
Главная проверка начинается после того, как напечатан реальный металлический образец.
Металлографическая лаборатория: смотрим не на деталь, а внутрь металла
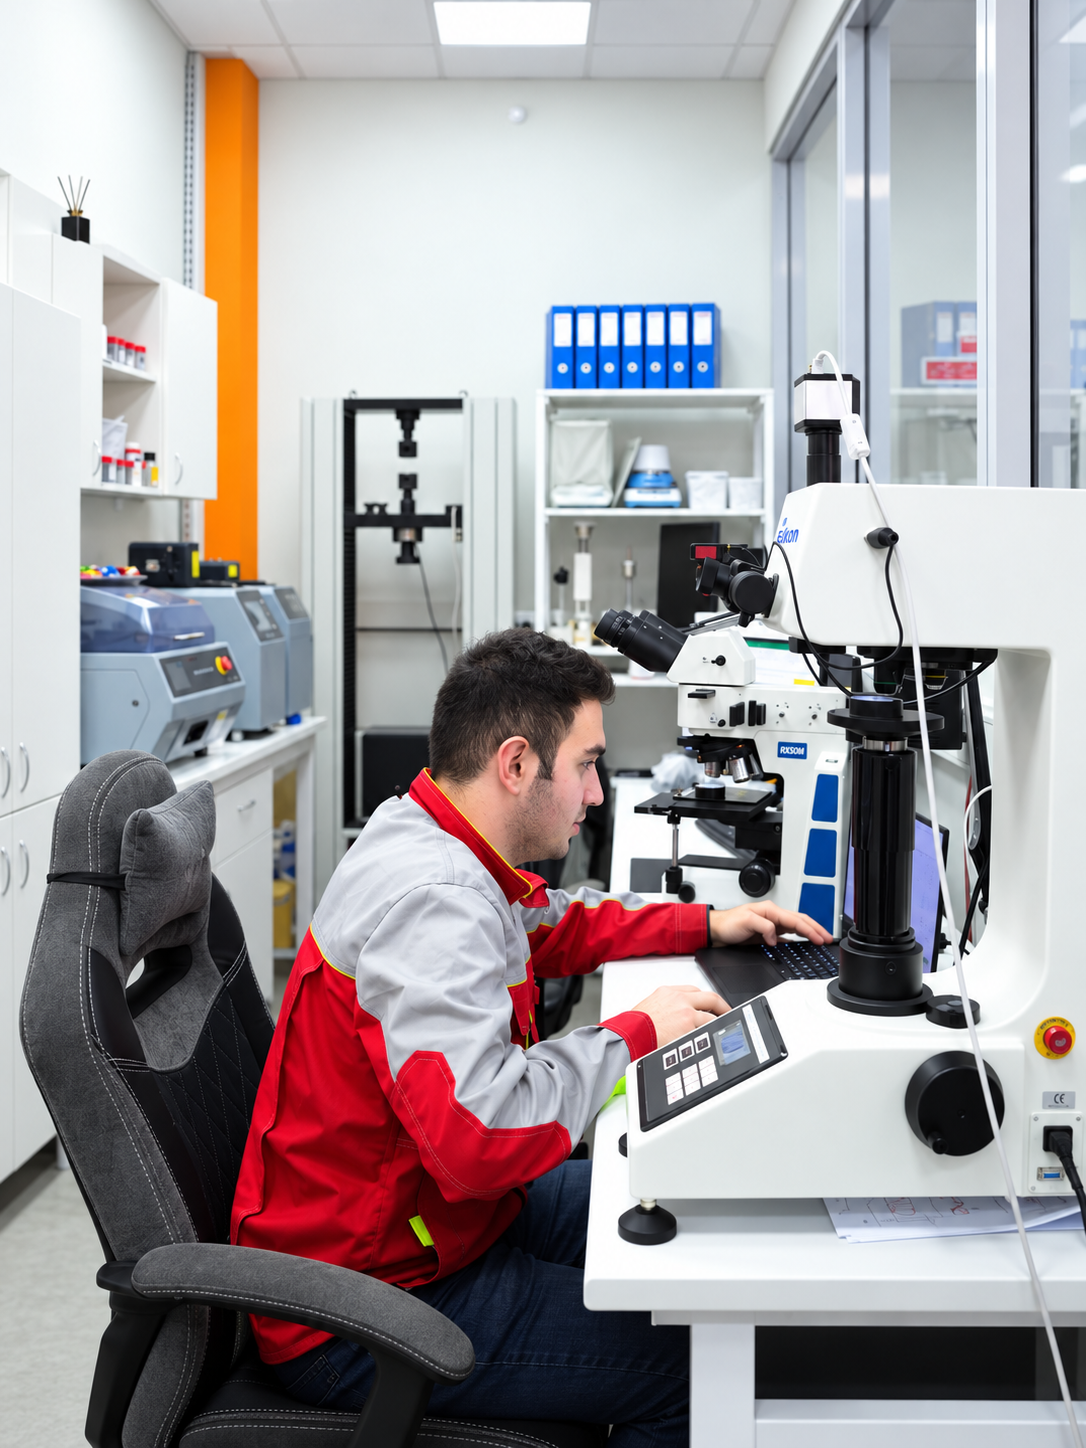
Рядом с зоной настройки находится одно из самых интересных помещений, куда мы зашли во время экскурсии, — металлографическая лаборатория.
Именно здесь становится особенно заметна разница между любительской 3D-печатью и промышленным аддитивным производством.
Внешне напечатанный металлический образец может выглядеть отлично.
Но внешнего вида недостаточно.
Для промышленности важно понимать, что происходит внутри материала.
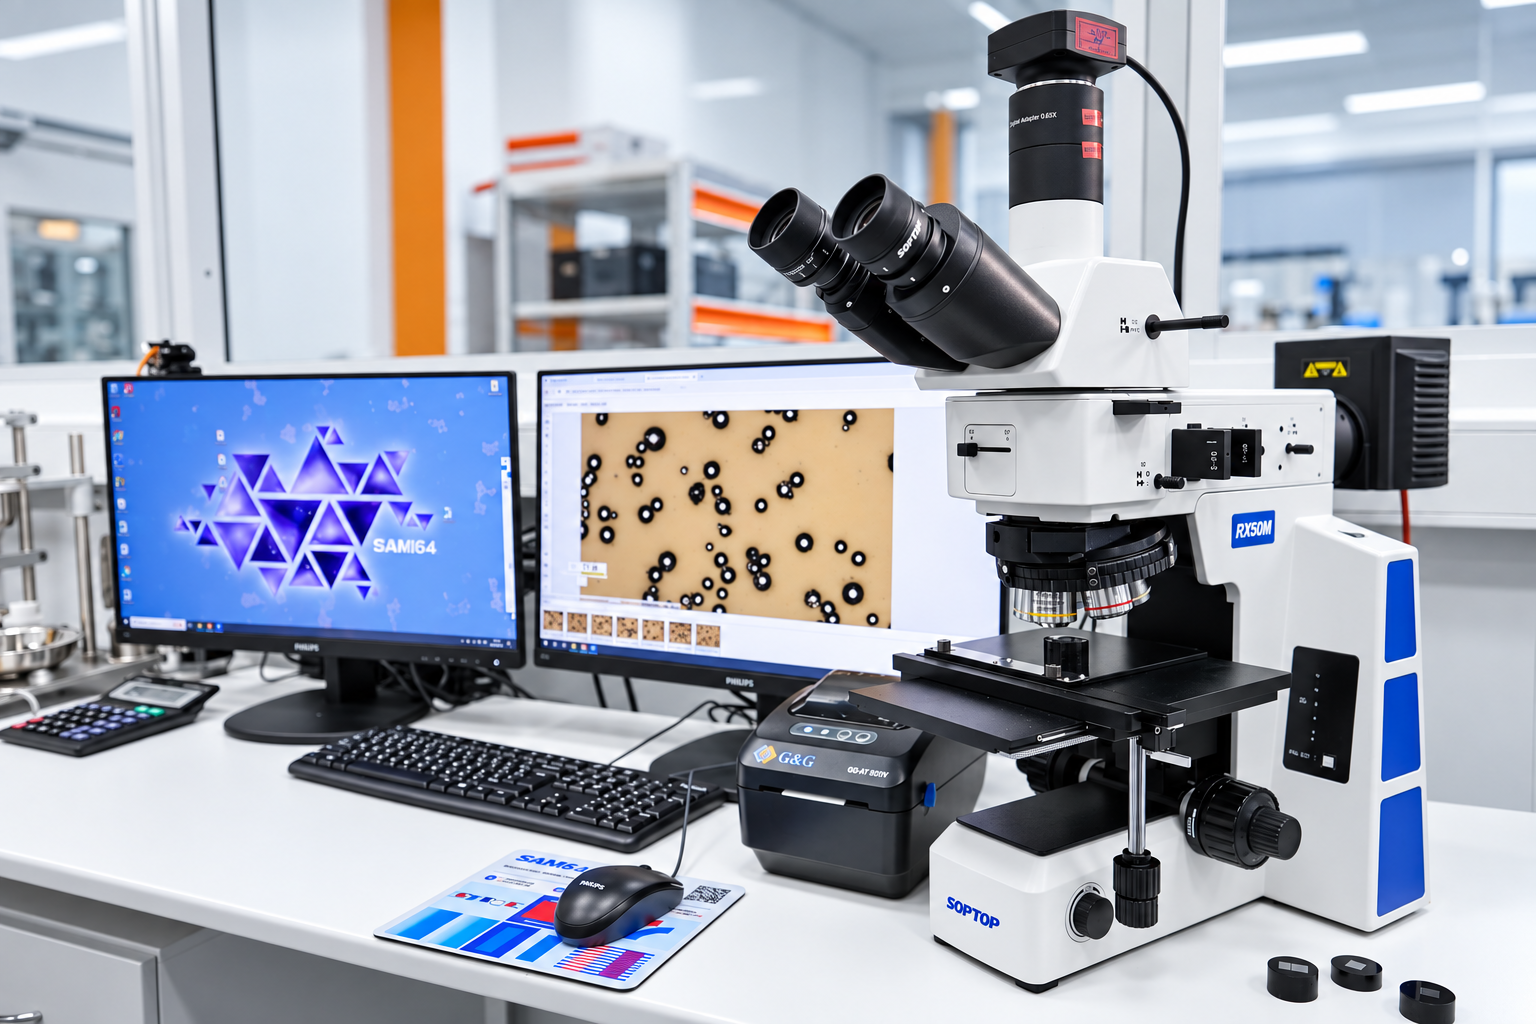
Для этого используются методы металлографического исследования.
Из тестового образца подготавливается участок для изучения микроструктуры материала. Специалисты могут оценивать наличие и характер пор, несплавлений и других особенностей структуры, а затем сопоставлять результат с параметрами, на которых выполнялась печать.
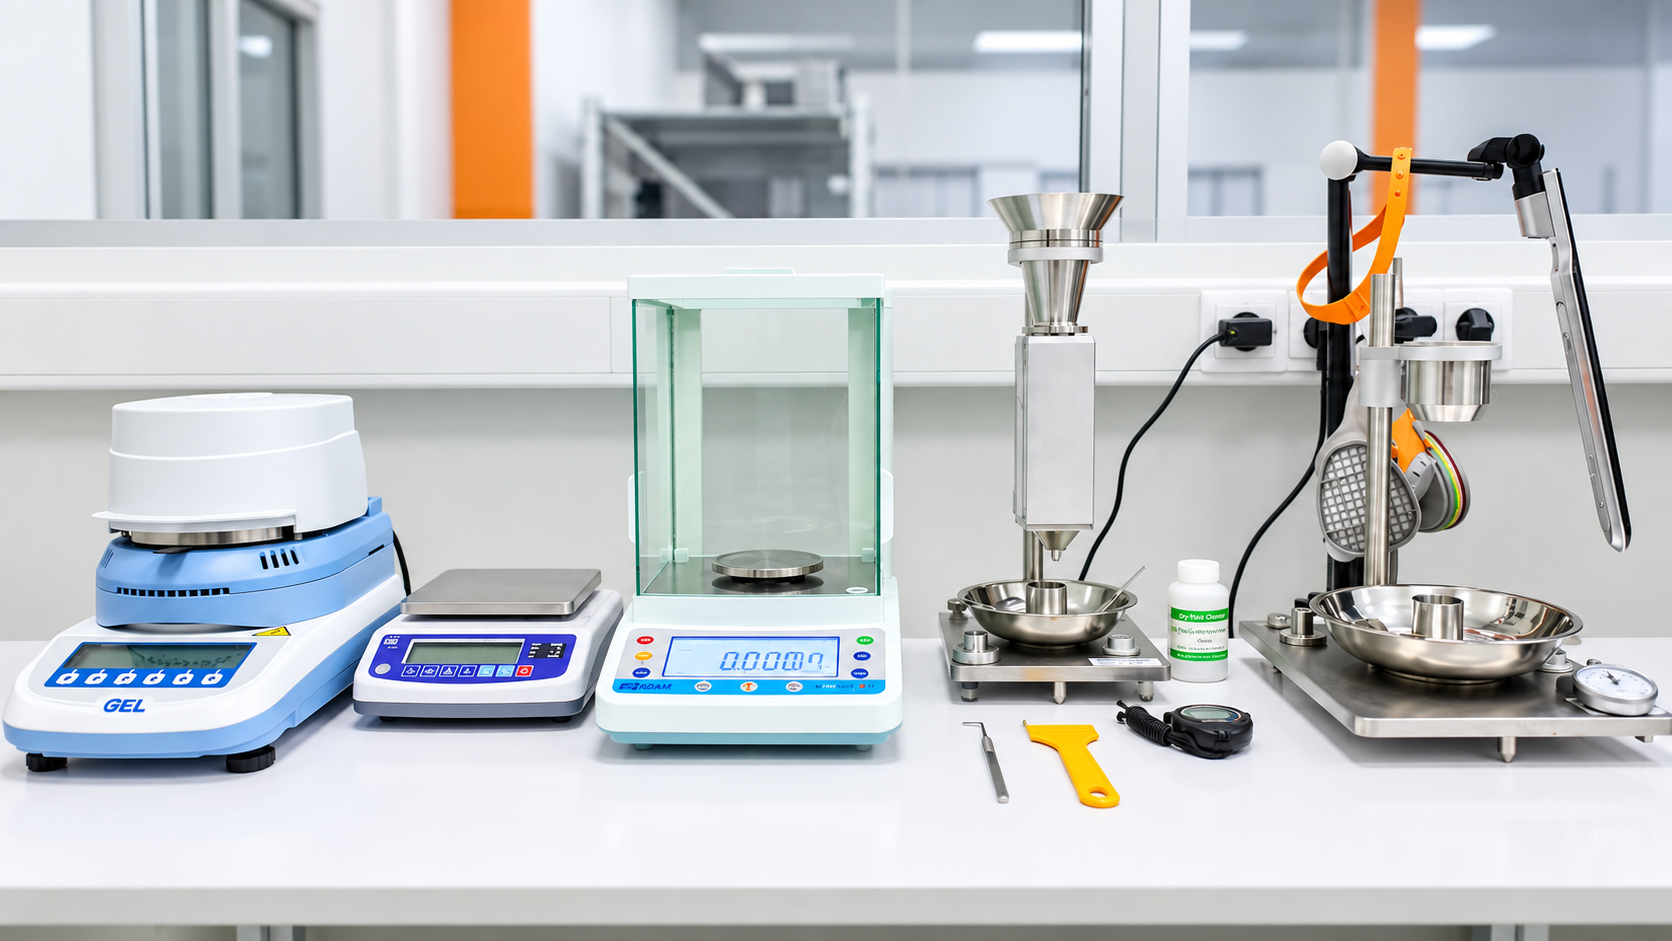
Представим простой пример.
Если плотность энергии оказывается недостаточной, частицы порошка могут сплавляться не полностью. В структуре способны появляться области не сплавления.
Изменяем параметры — меняется характер формирования ванны расплава.
Слишком высокая энергия тоже не означает автоматически лучший результат: тепловой режим процесса становится другим, и вместе с ним могут изменяться структура и дефектность материала.
Поэтому металлография превращается в своеобразную систему обратной связи.
Принтер получает определенный режим.
Печатается тестовый образец.
Образец изучается в лаборатории.
Специалист видит результат уже на уровне структуры материала.
После этого параметры при необходимости корректируются — и цикл повторяется.
Принтер → тестовая печать → исследование образца → корректировка → повторная печать.
Вот почему фраза «донастройка оборудования» применительно к SLM означает значительно больше, чем обычная регулировка механики.
Фактически идет настройка связки «оборудование + материал + технологический режим».
Один принтер — разные материалы и разные режимы
Отдельная задача — работа с различными металлическими порошками.
SLM-оборудование может использоваться для печати нержавеющими сталями, никелевыми сплавами, титановыми и алюминиевыми материалами, кобальт-хромовыми и другими металлическими композициями. Для AMT-16 и AMT-32 в AM.TECH указывают возможность работы, в частности, с материалами на основе железа, никеля, титана и алюминия.
При этом у каждого материала свои физические свойства.
Различается теплопроводность.
Различается поглощение энергии лазера.
Отличается поведение расплава.
Меняются требования к технологическому режиму.
Поэтому универсального набора параметров «для любого металла» не существует.
Именно здесь снова становится важной металлографическая лаборатория: она позволяет связывать настройки оборудования не только с внешним видом детали, но и с фактическим качеством сформированного материала.
Для конечного промышленного потребителя это принципиальный момент.
Ему недостаточно получить красивую металлическую деталь.
Нужен воспроизводимый процесс.
Напечатать деталь — это только половина маршрута
Из лаборатории переходим в соседний сектор — постобработку.
Здесь находится электроэрозионный станок и вакуумная печь.
И это отличный момент, чтобы разрушить еще один популярный миф о металлической 3D-печати.
SLM редко выглядит так: нажали кнопку, открыли принтер, достали полностью готовую деталь и сразу установили ее в изделие.
В реальном промышленном цикле после печати обычно остается еще несколько операций.
Металлическая деталь формируется непосредственно на платформе построения и может быть соединена с ней поддерживающими структурами.
Кроме того, в процессе послойного локального нагрева и охлаждения материала возникают термические напряжения.
Поэтому после построения изделию в зависимости от материала и требований могут потребоваться термообработка, отделение от платформы, удаление поддержек, механическая обработка и финишные операции.
В технологической схеме SLM, которую использует AM.TECH, отдельно выделены термическая обработка, удаление изделия с платформы и поддержек, механическая обработка и последующая доводка.
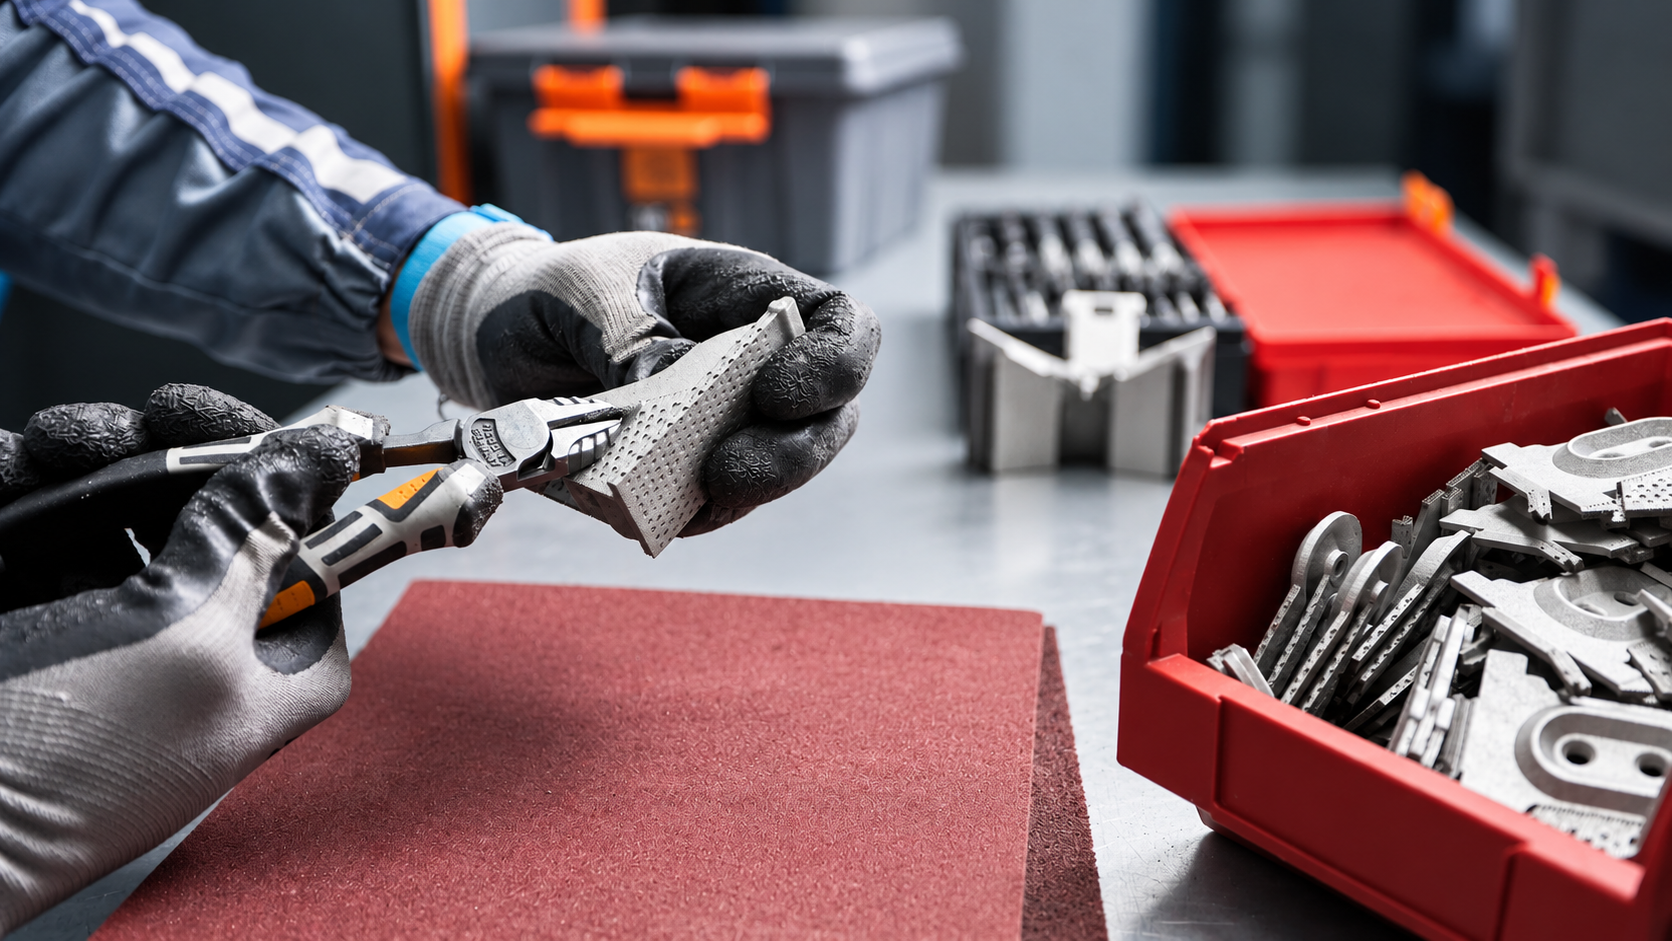
Электроэрозионный станок позволяет работать с токопроводящим материалом и аккуратно отделять металлическую деталь от платформы построения.
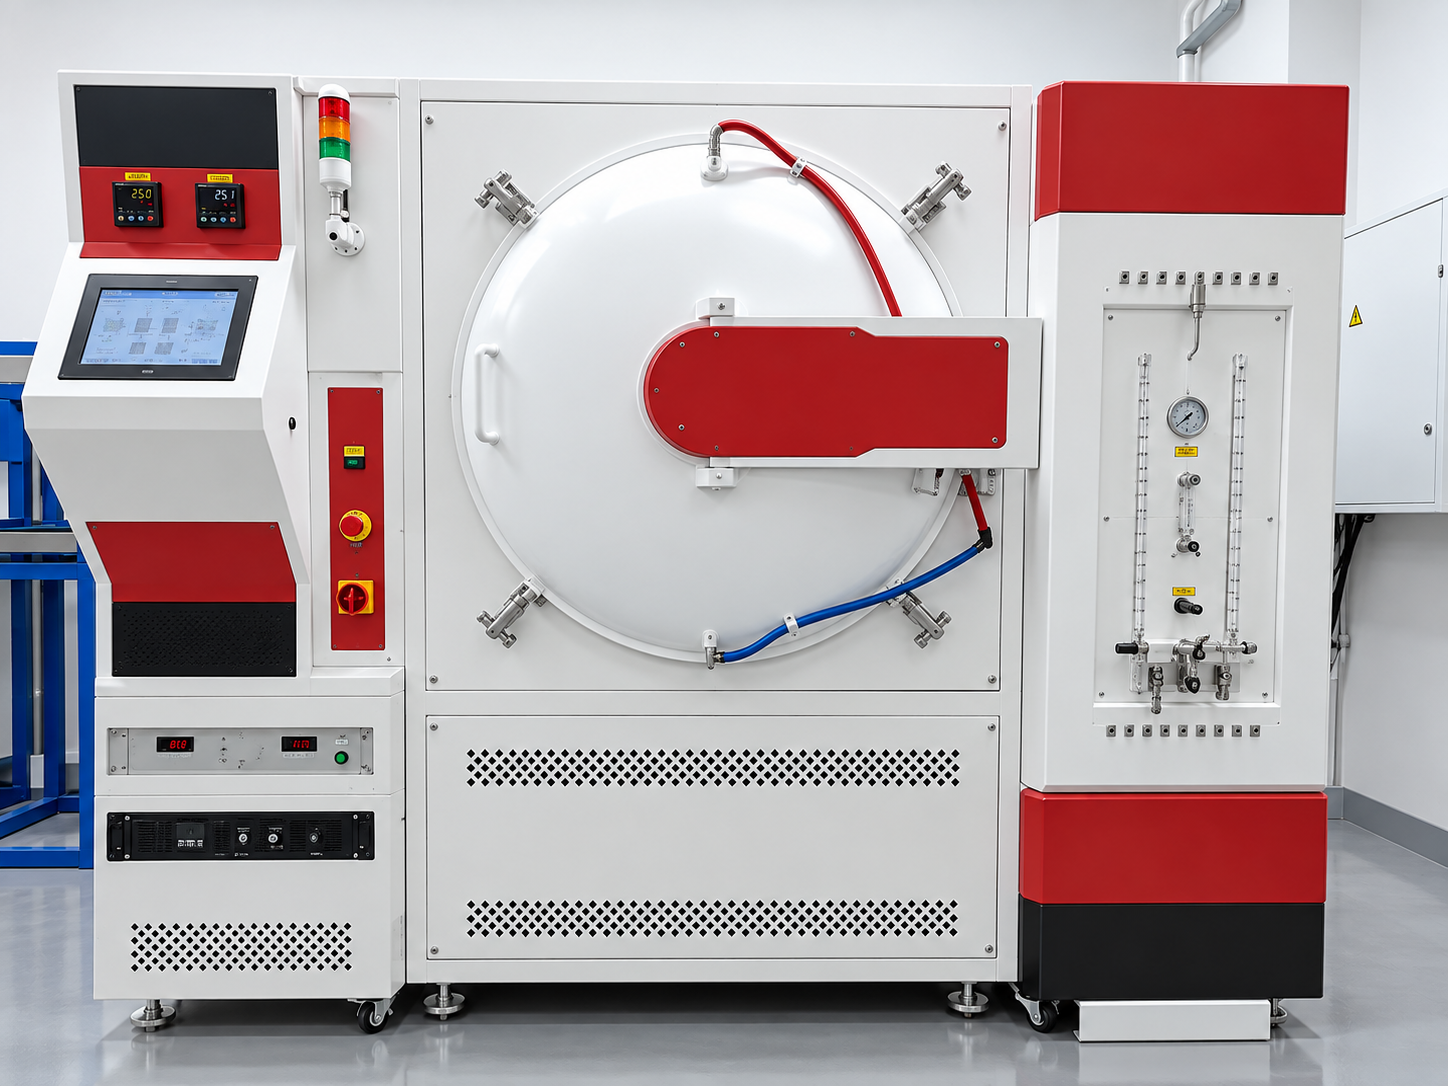
Рядом — вакуумная печь.
У нее совершенно другая задача.
Термическая обработка может использоваться для снятия остаточных напряжений и получения требуемого состояния материала после аддитивного выращивания.
И здесь особенно хорошо видно, почему промышленную SLM-печать нельзя рассматривать изолированно.
Это технологическая цепочка:
цифровая модель → подготовка построения → металлический порошок → SLM-печать → термообработка → отделение детали → удаление поддержек → механическая и финишная обработка → контроль.
Только увидев эту цепочку целиком, начинаешь понимать, почему правильнее говорить не просто о «3D-принтере», а об аддитивном производстве.
Почему проверка одной красивой детали ничего не доказывает
Теперь возвращаемся к принтеру, который проходит донастройку.
К этому моменту машина уже прошла большой путь.
Сначала она существовала в конструкторской документации.
Затем была собрана.
После этого специалисты проверили работу ее систем.
Дальше начались тестовые построения, исследование образцов, подбор и корректировка параметров.
И только после всех необходимых итераций оборудование можно считать готовым к следующему этапу.
Здесь важен принцип, на котором вообще строится промышленное производство: одного удачного результата недостаточно.
Можно один раз напечатать красивую деталь.
Но промышленность интересует другое — повторяемость.
Оборудование должно снова и снова выполнять процесс в заданном диапазоне параметров.
Газовая система должна сохранять необходимые условия.
Механика должна повторять движения.
Порошковый слой должен наноситься стабильно.
Оптика должна сохранять характеристики.
Система управления — контролировать процесс.
Особенно важно это для построений, которые продолжаются не час и не два, а десятки часов или несколько суток.
Поэтому участок контроля качества — не формальная последняя галочка перед отгрузкой.
Это место, где принтер окончательно превращается из набора правильно собранных узлов в промышленный технологический инструмент.
Финальная остановка — склад готового оборудования
После всех проверок и донастроек установка перемещается в складскую зону.
На этом наша экскурсия по производству AM.TECH практически заканчивается.
Перед нами уже не корпус в сборочном цехе и не экспериментальная машина на настройке.
Перед нами готовое оборудование, которое ожидает отправки заказчику.
Дальше начинается уже другой маршрут.
Принтер отправится на промышленное предприятие, в производственный центр, конструкторское бюро или исследовательское подразделение.
Там он станет частью реальной технологической цепочки.
SLM применяется в машиностроении, энергетике, авиационной отрасли, высокотехнологичном производстве, медицине, научно-исследовательских и опытно-конструкторских задачах — там, где особенно востребованы сложная геометрия, внутренние каналы, снижение массы конструкции и возможность изготовления металлических деталей непосредственно по цифровой модели.
И в этот момент интересно мысленно вернуться туда, откуда началась наша экскурсия.
В кабинет конструкторов.
Несколько помещений назад будущая машина была набором цифровых моделей, расчетов и инженерных решений.
Потом появились металлическая рама и рабочая камера.
К ним добавились оптика, лазеры, датчики, механика, газооборот, фильтрация, автоматика и программное обеспечение.
Затем установка должна была показать, что все эти системы способны работать одновременно.
Потом — напечатать металл.
Следующий этап — доказать качество этого металла в лаборатории.
После этого — повторить результат.
И только затем машина получает право покинуть производство.
Что остается за кадром фотографии металлической 3D-печати
Когда в следующий раз вы увидите фотографию сложной детали, напечатанной из титана, стали или никелевого сплава, обратите внимание: на этом снимке почти всегда остается за кадром огромная часть процесса.
За готовой деталью стоит значительно больше, чем вспышка лазера внутри рабочей камеры.
- Сначала кто-то проектирует саму установку.
- Кто-то рассчитывает механику.
- Кто-то проектирует газовый контур.
- Кто-то занимается лазерно-оптической системой.
- Кто-то собирает шкаф автоматики.
- Кто-то прокладывает коммуникации.
Инженеры собирают все узлы в единую машину.
Технологи запускают тестовые построения.
Специалисты лаборатории исследуют полученный материал.
Режимы корректируются.
Печать запускается снова.
Детали проходят постобработку.
Оборудование проверяется еще раз.
И только после этого промышленная SLM-система отправляется к заказчику.
И, пожалуй, именно здесь возникает лучшая аналогия с самой аддитивной технологией.
SLM создает металлическое изделие постепенно — слой за слоем.
Примерно так же создается и сам промышленный 3D-принтер.
Только вместо слоев металлического порошка здесь складываются инженерные компетенции: конструирование, механика, лазерная оптика, электроника, программное обеспечение, материаловедение, производство, технология и контроль качества.
Именно из этих «слоев» в конечном итоге и получается промышленная аддитивная установка AM.TECH.