



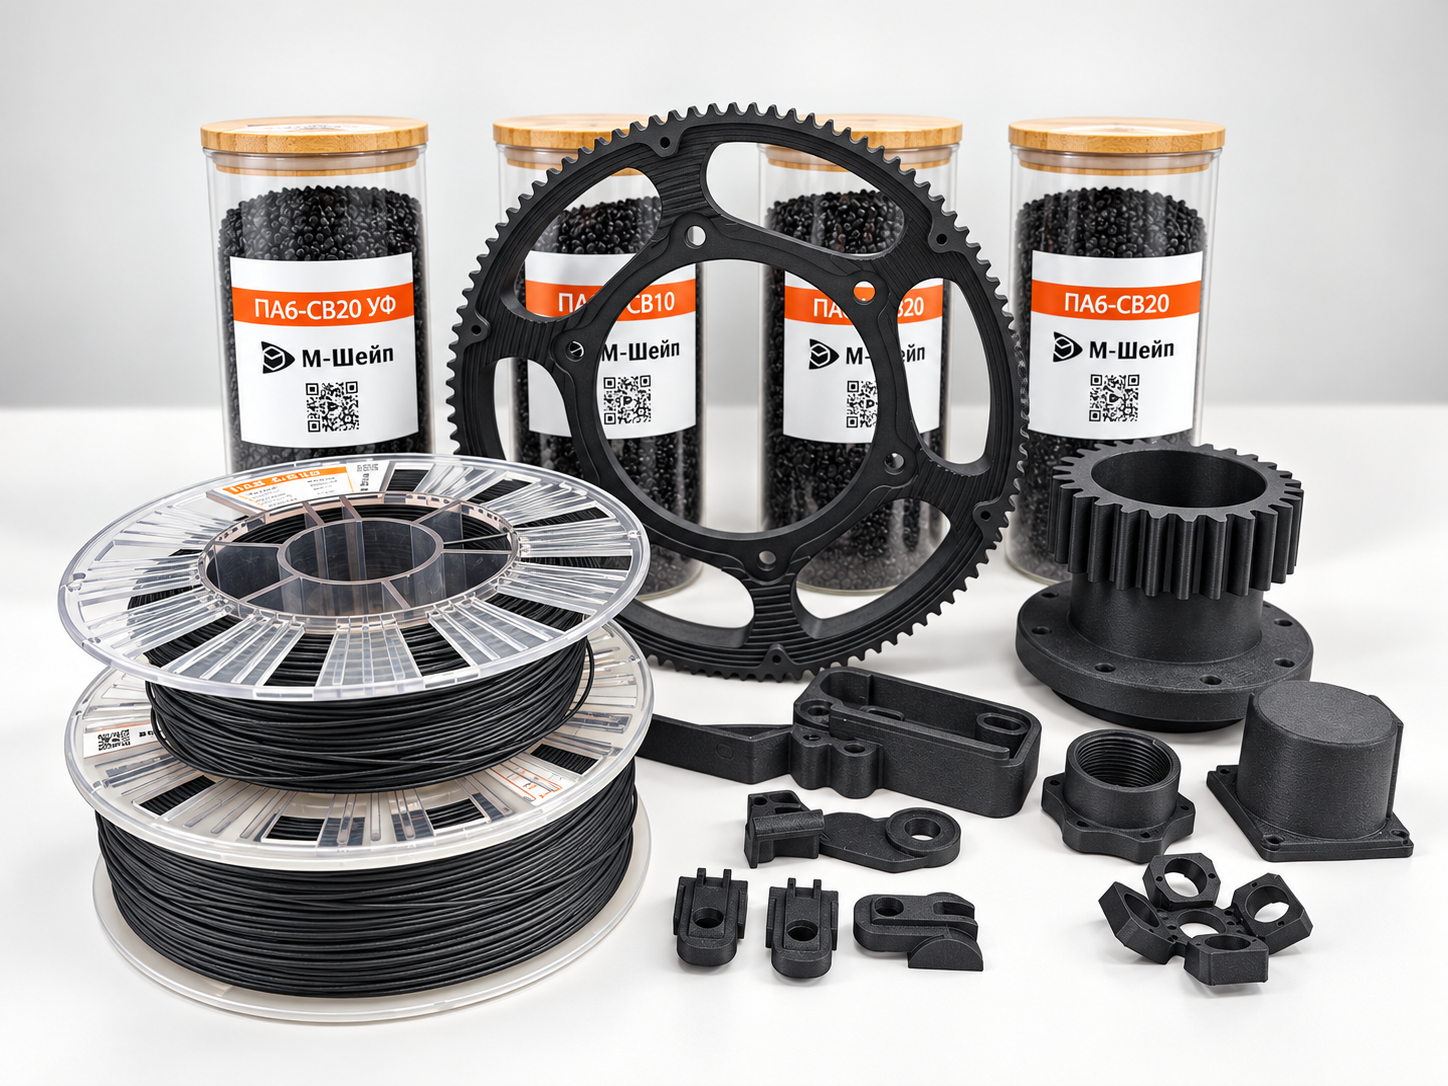
Бронзонаполненные гранулы, полиамид, который удалось напечатать на открытом Ender 3, металлические и керамические композиции и собственная лабораторно-производственная база. Industry3D побывал на производстве М-Шейп и посмотрел, как рождаются материалы для аддитивного производства — буквально от смешивания компонентов до готовой детали.
Есть производства, на которых во время экскурсии вам показывают заранее подготовленные образцы, аккуратно расставленные на полках. А есть производства, куда удаётся попасть в особенно удачный момент — когда прямо сейчас происходит что-то новое.
С М-Шейп получился именно второй вариант.
Офис и производственный участок М-Шейп находятся в пешей доступности от метро Дмитровская. Площадка компактная: оборудование для подготовки материалов, 3D-принтеры и печи расположены рядом, поэтому всю технологическую цепочку здесь можно пройти буквально за одну экскурсию — от исходных компонентов до напечатанного и термообработанного образца.
В день нашего визита команда занималась новым материалом — бронзонаполненными гранулами. Именно их разработку М-Шейп выполняет в рамках НИОКР по заказу клиента. В дальнейшем заказчик планирует использовать этот материал для 3D-печати статуэток и других изделий.
Поэтому вместо того, чтобы увидеть только конечный результат, мы застали почти всю цепочку разработки: подготовку и смешивание компонентов, получение композиции, гранулирование и печать тестовых образцов, которым ещё предстоят дальнейшие испытания.
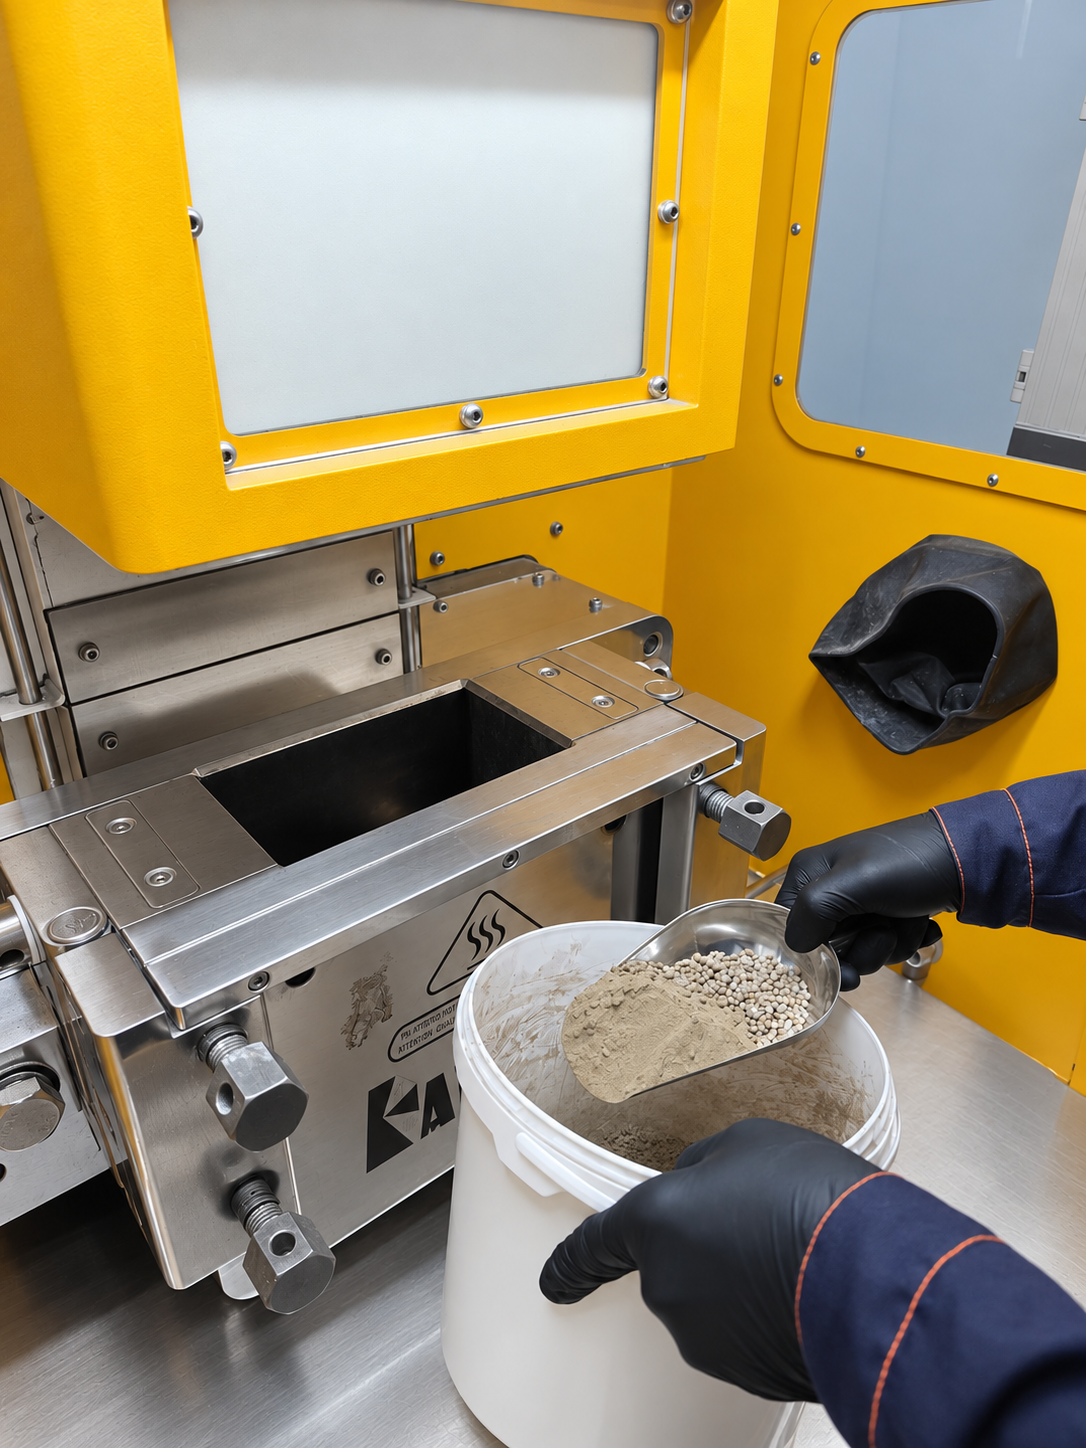
И именно этот процесс, пожалуй, лучше всего объясняет, чем занимается М-Шейп.
С чего начинается материал
Для пользователя FDM-принтера материал чаще всего начинается с катушки: поставил филамент, выбрал профиль печати и получил деталь. Но до появления стабильного инженерного материала на катушке существует довольно длинная цепочка — подбор сырья, соотношения компонентов, смешивание, гранулирование или получение филамента, подбор температур, скоростей, параметров экструзии и печати, изготовление тестовых образцов и их испытания.
А когда речь идёт о наполненных системах, задача становится ещё сложнее.
М-Шейп как раз работает на этом уровне. Компания разрабатывает и производит материалы в виде гранул и филаментов и подбирает составы под реальные инженерные задачи. В линейке и разработках предприятия — инженерные пластики и композиты, а также металл- и керамиконаполненные материалы.
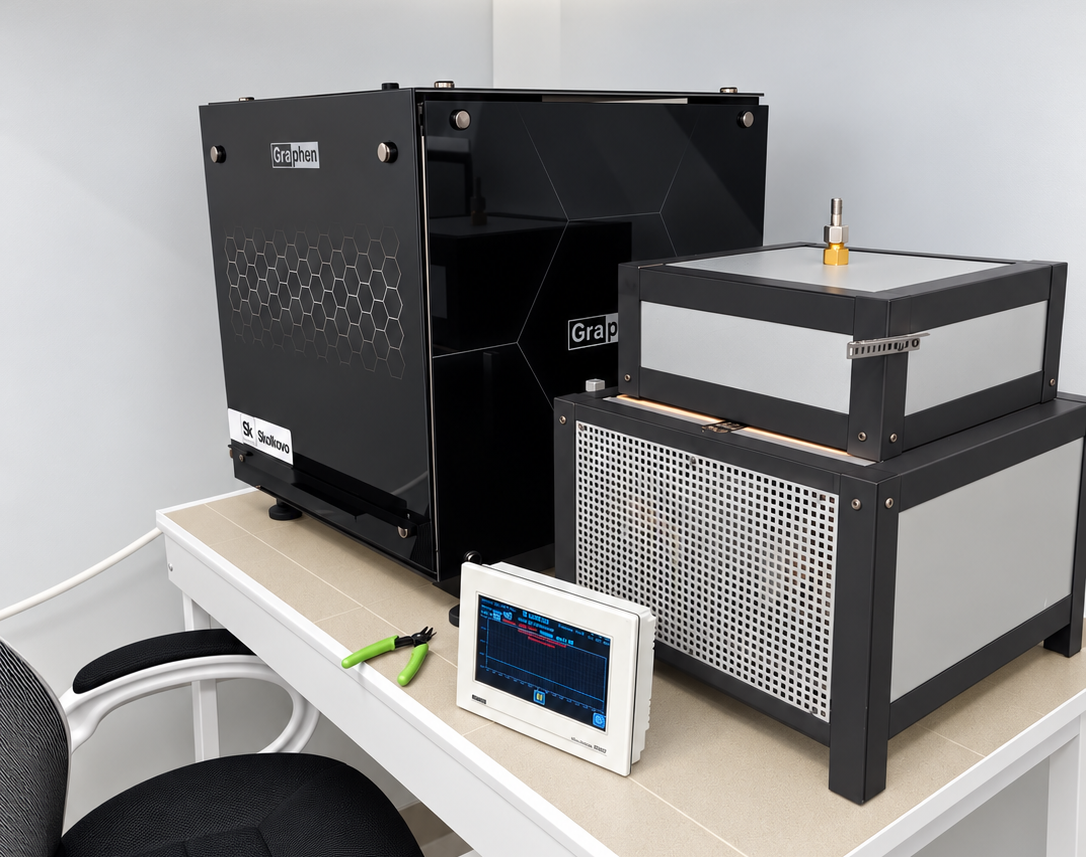
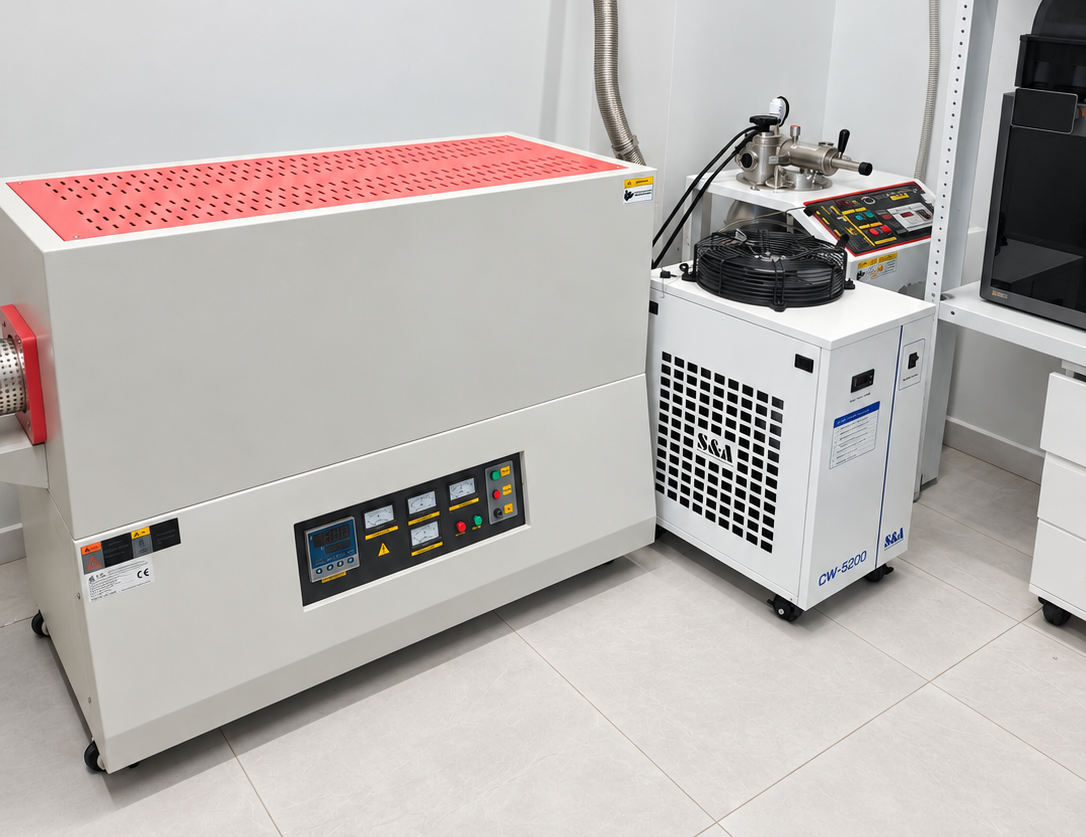
Во время экскурсии это было особенно хорошо видно: в отдельном блоке находится оборудование для подготовки материалов, а технологическая цепочка не заканчивается непосредственно 3D-печатью. На производстве установлены две муфельные и одна вакуумная печи, оборудование для работы с гранулами и филаментами, несколько 3D-принтеров для проверки материалов.
То есть это скорее небольшая материаловедческая лаборатория, объединённая с производственным участком, где рецептура материала и технология получения детали рассматриваются как единое целое.
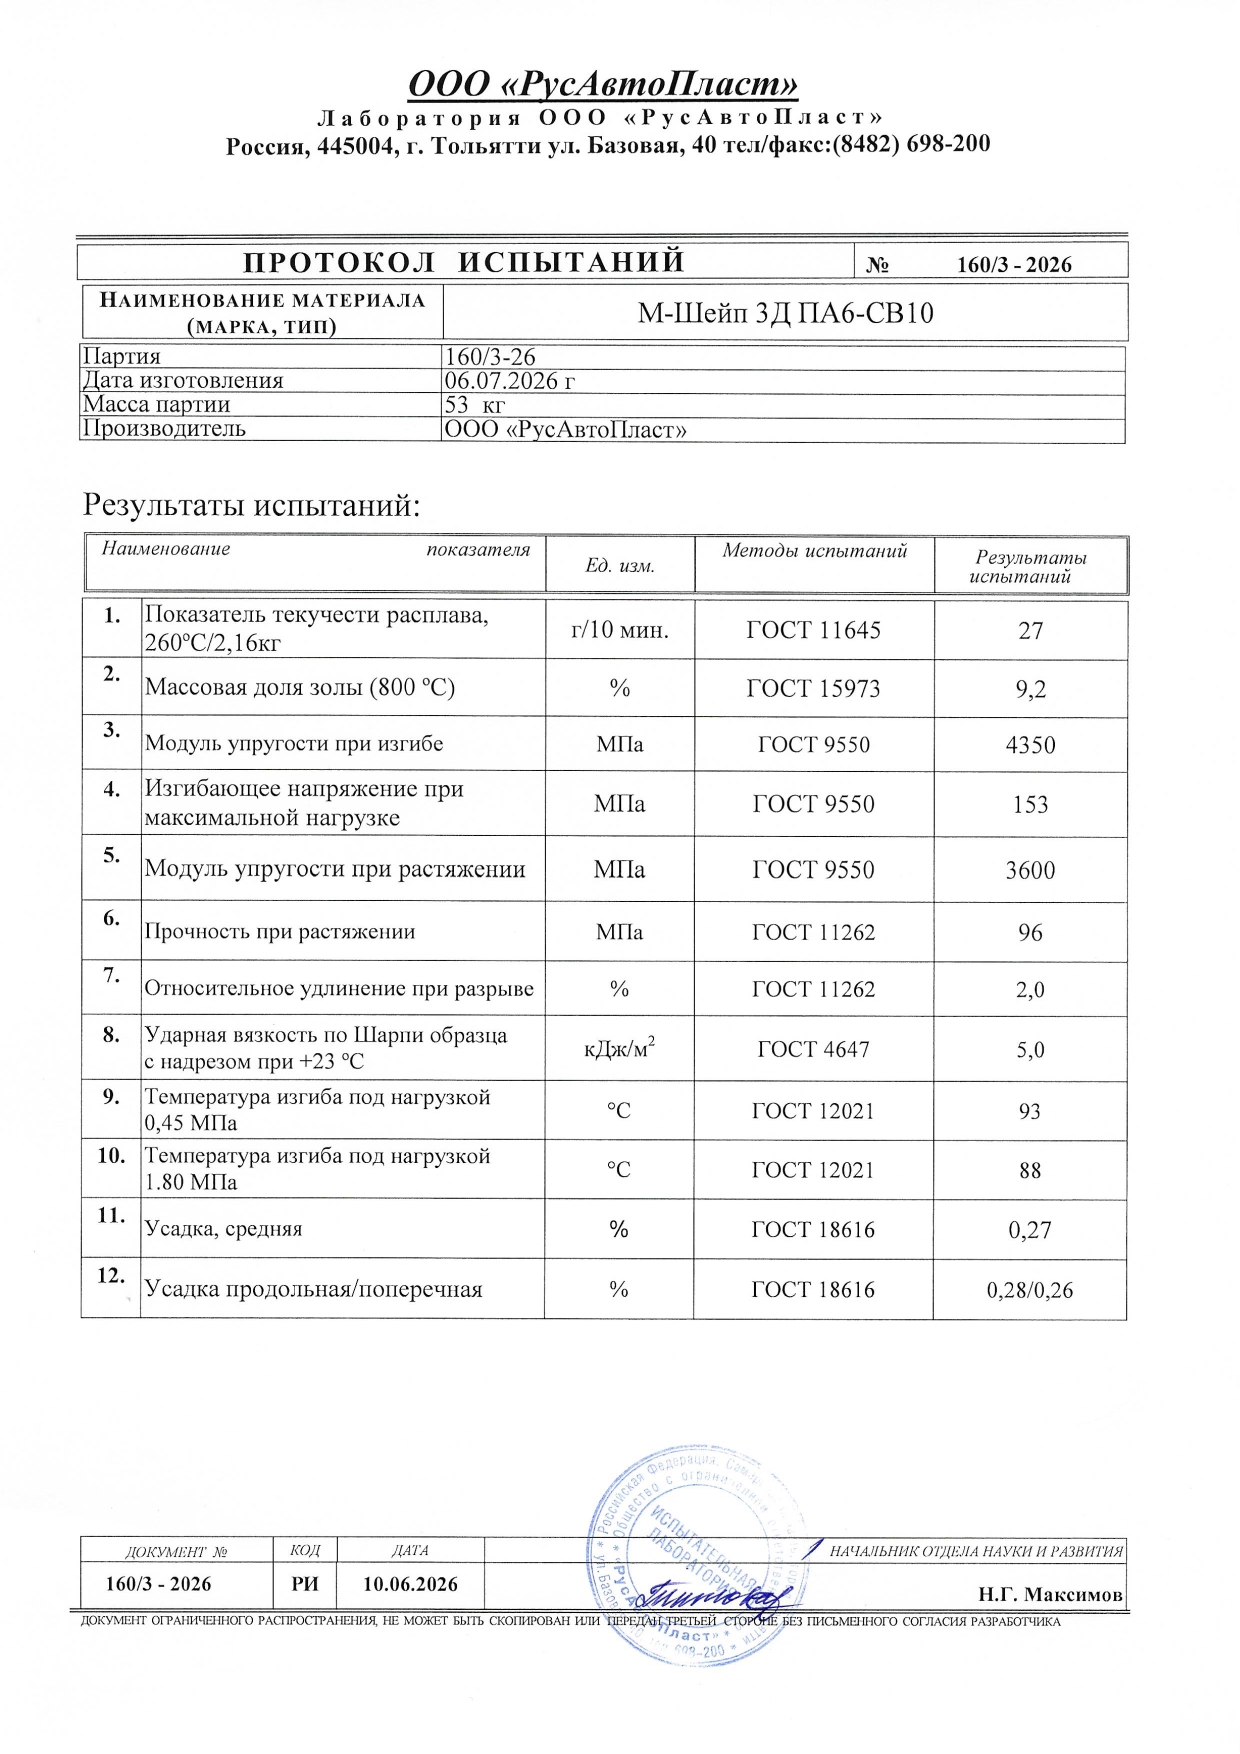
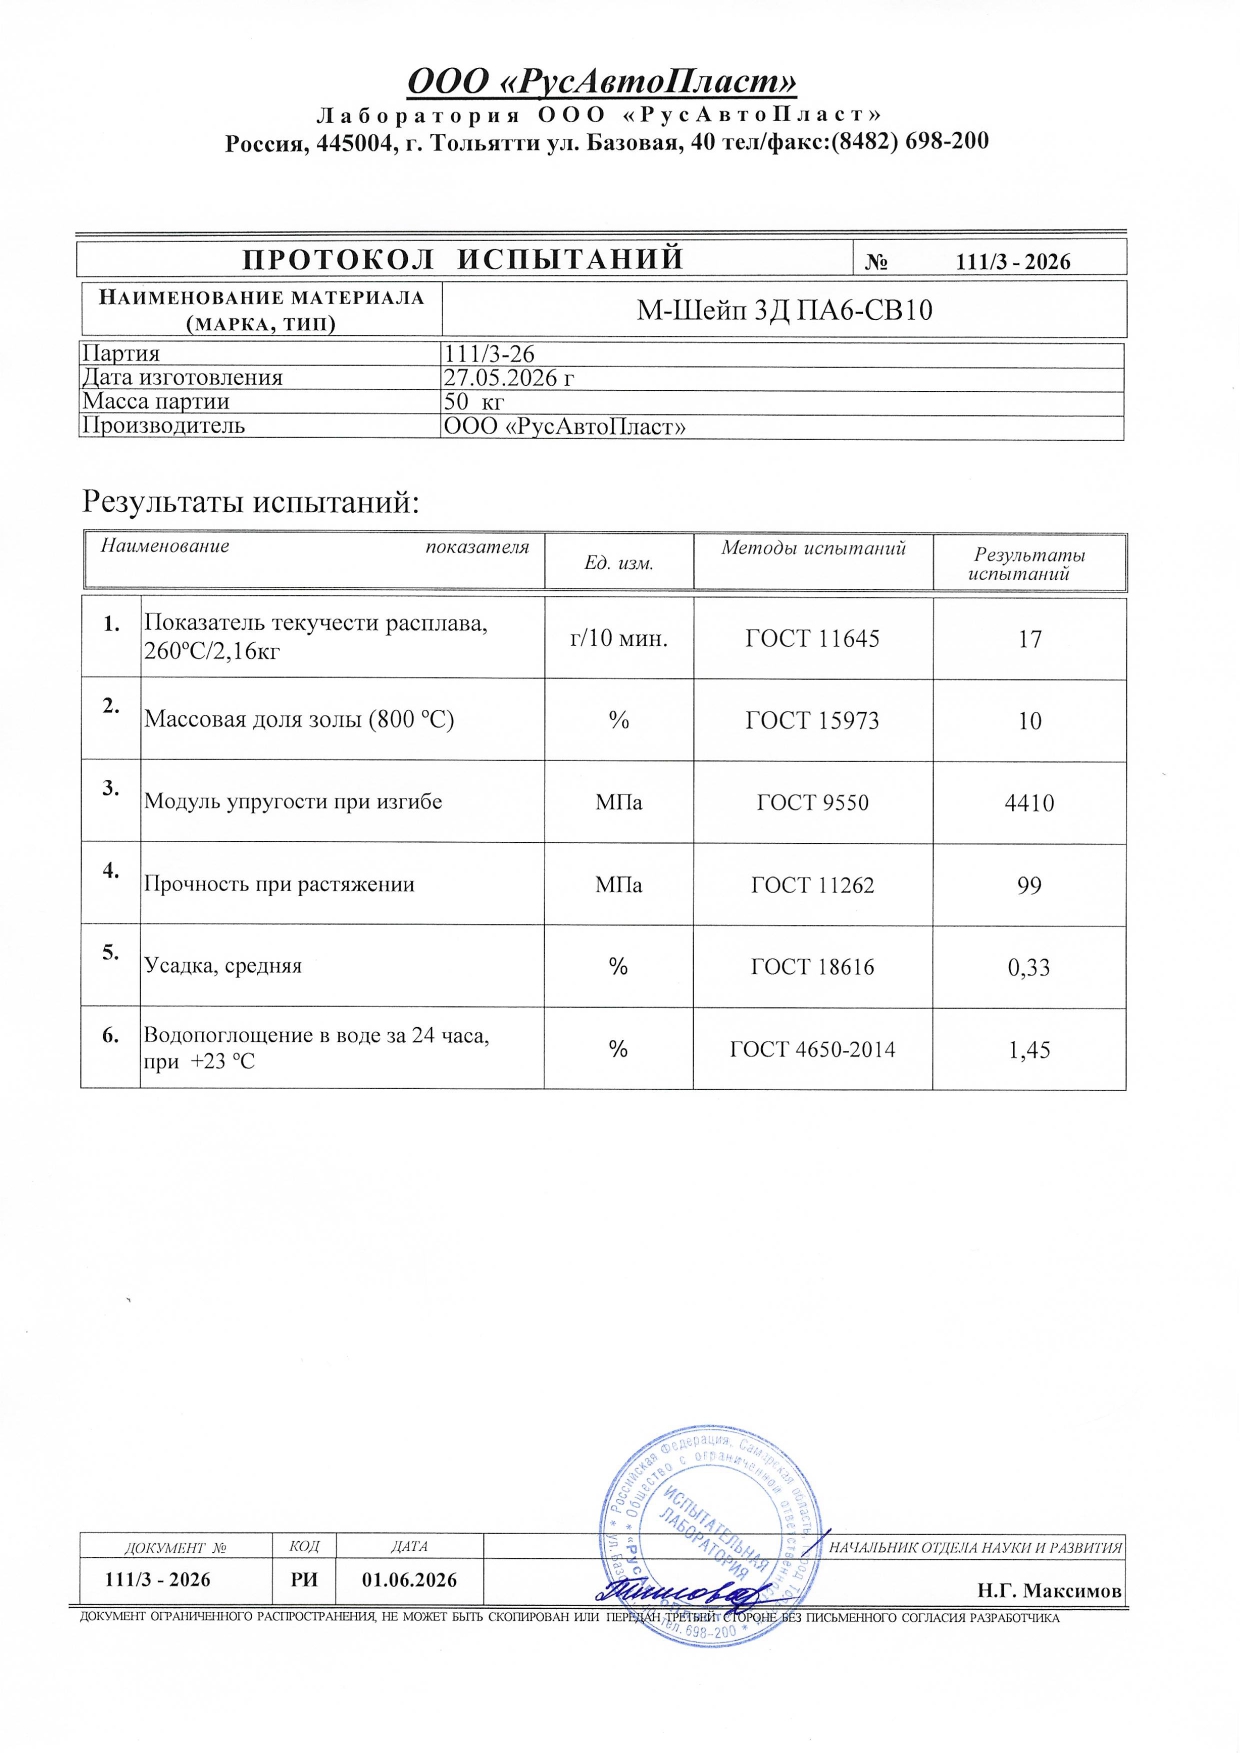
При этом характеристиками из собственной лаборатории здесь не ограничиваются. Часть материалов М-Шейп проходит независимые испытания. Нам показали протоколы лаборатории ООО «РусАвтоПласт» в Тольятти, где проверяли реальные партии материалов компании.
В протоколах есть уже вполне конкретные показатели: текучесть расплава, зольность, прочность и модуль при растяжении и изгибе, усадка, водопоглощение, ударная вязкость, теплостойкость. То есть цифры в таблицах свойств появляются не только из внутренних испытаний производителя.
Бронза: НИОКР в реальном времени
Самым интересным процессом во время нашего визита стала работа с бронзой.
Сначала подготавливаются исходные компоненты будущего материала, затем они смешиваются, а полученную композицию гранулируют. Именно бронзонаполненные гранулы и должны стать результатом этого НИОКР, но не только. По результатам НИОКР М-Шейп передают заказчику не только сам материал, но и режимы печати, постобработки и постпроцессы. Дальше материал проверяют уже в печати: из него изготавливают тестовые образцы и смотрят, как композиция ведёт себя в реальном процессе.
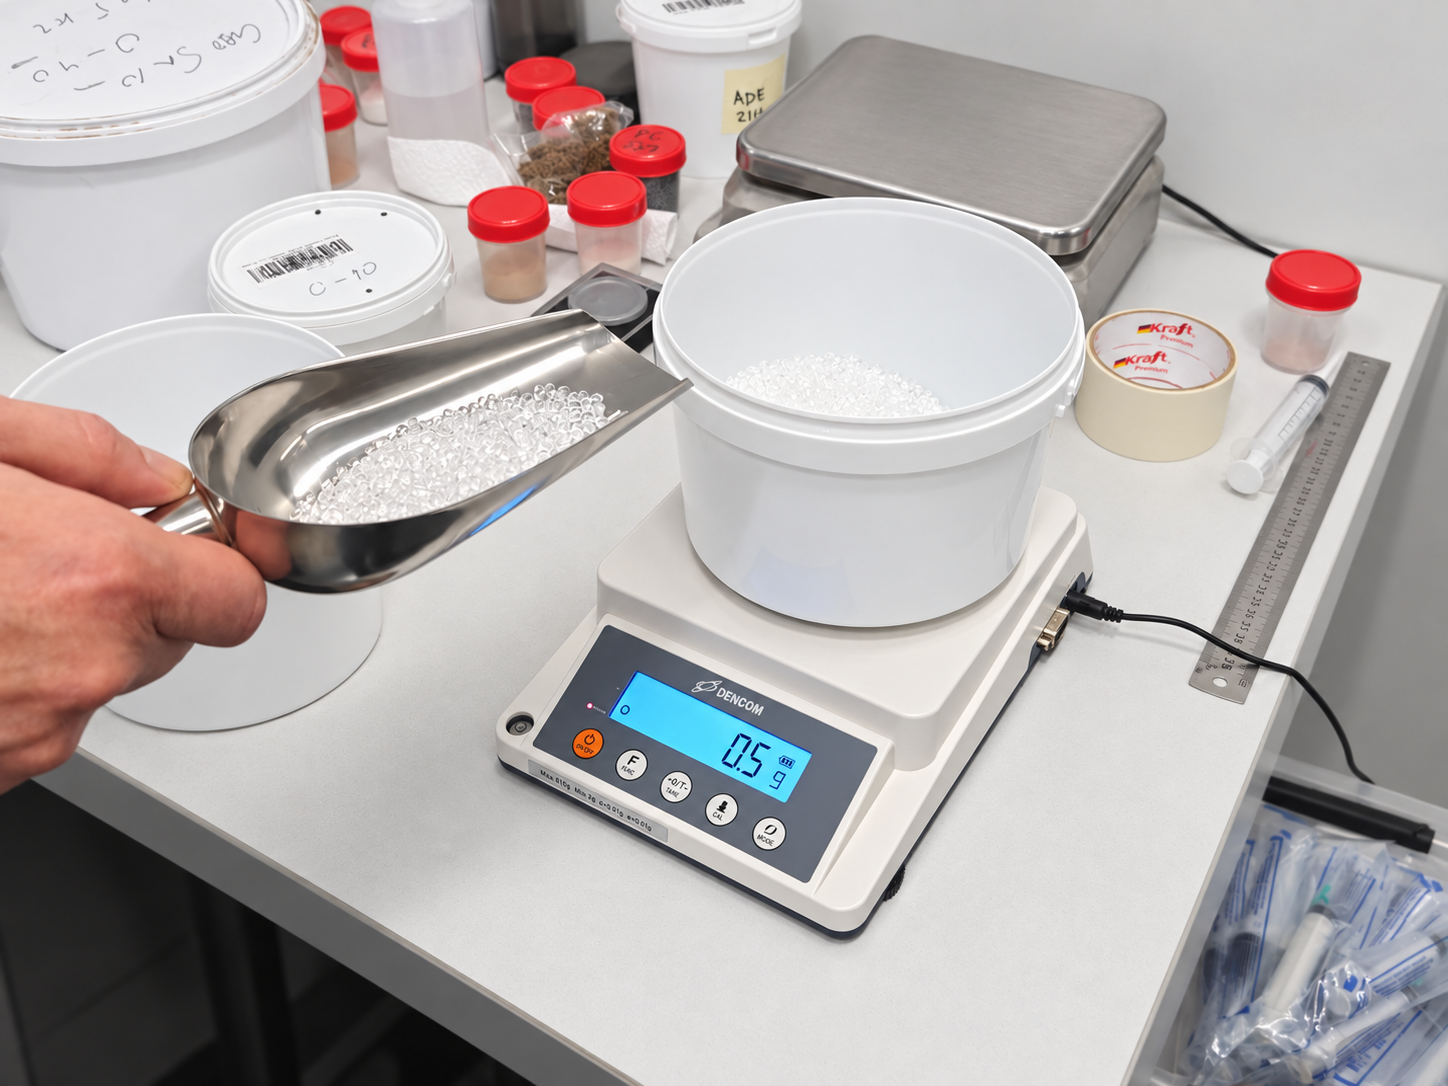
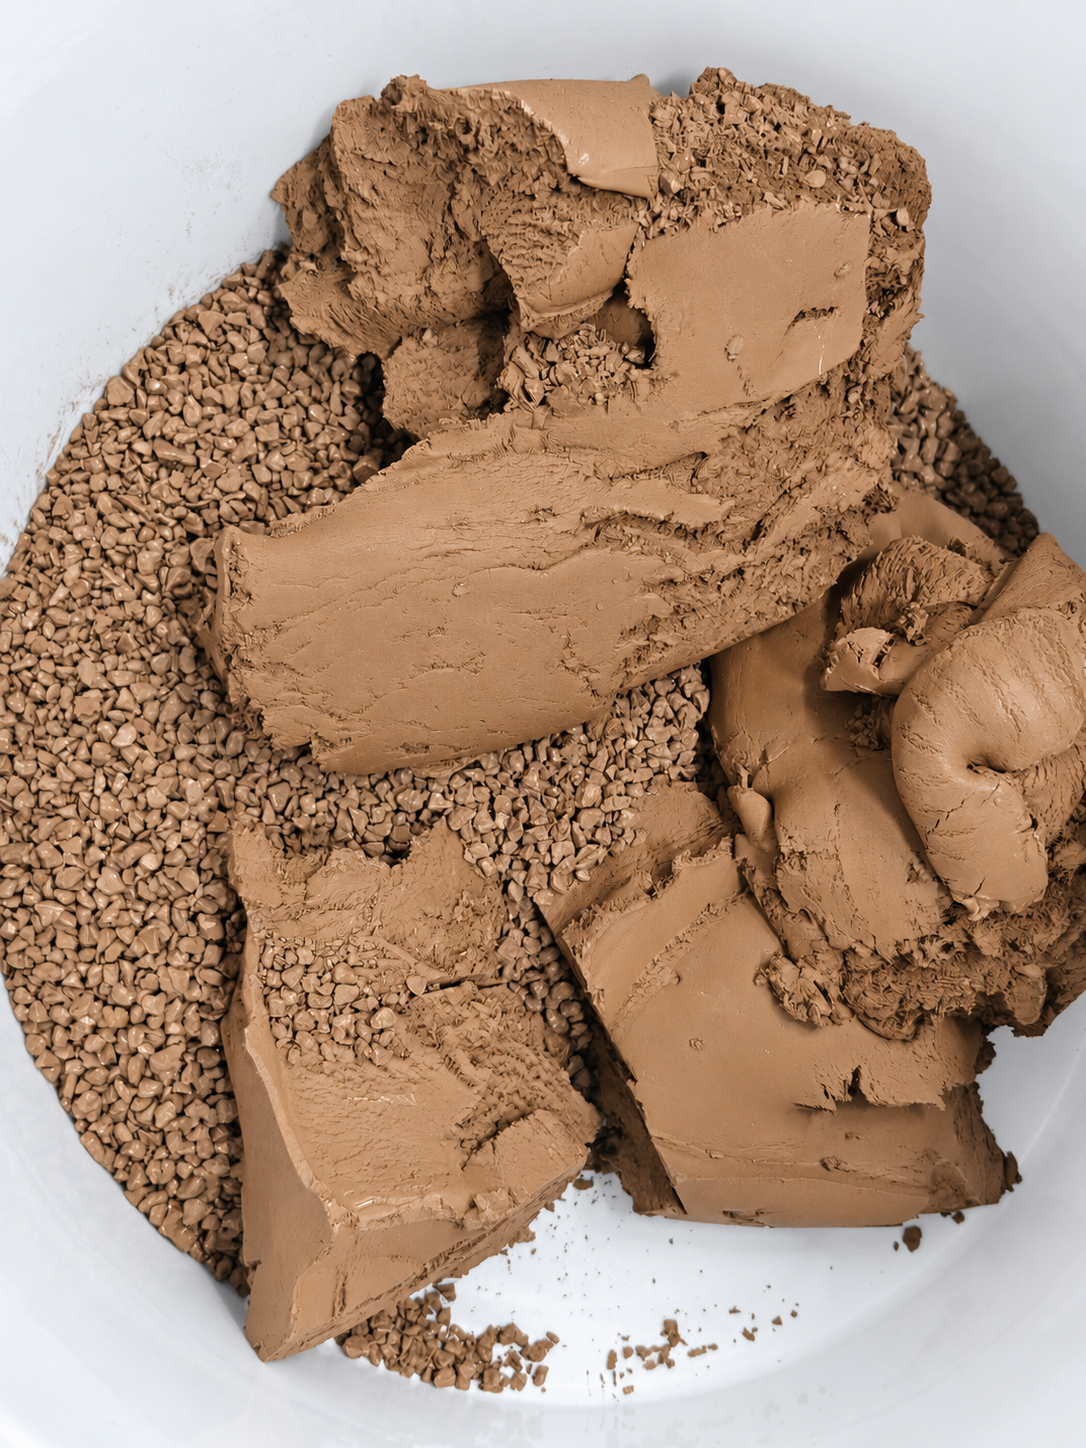
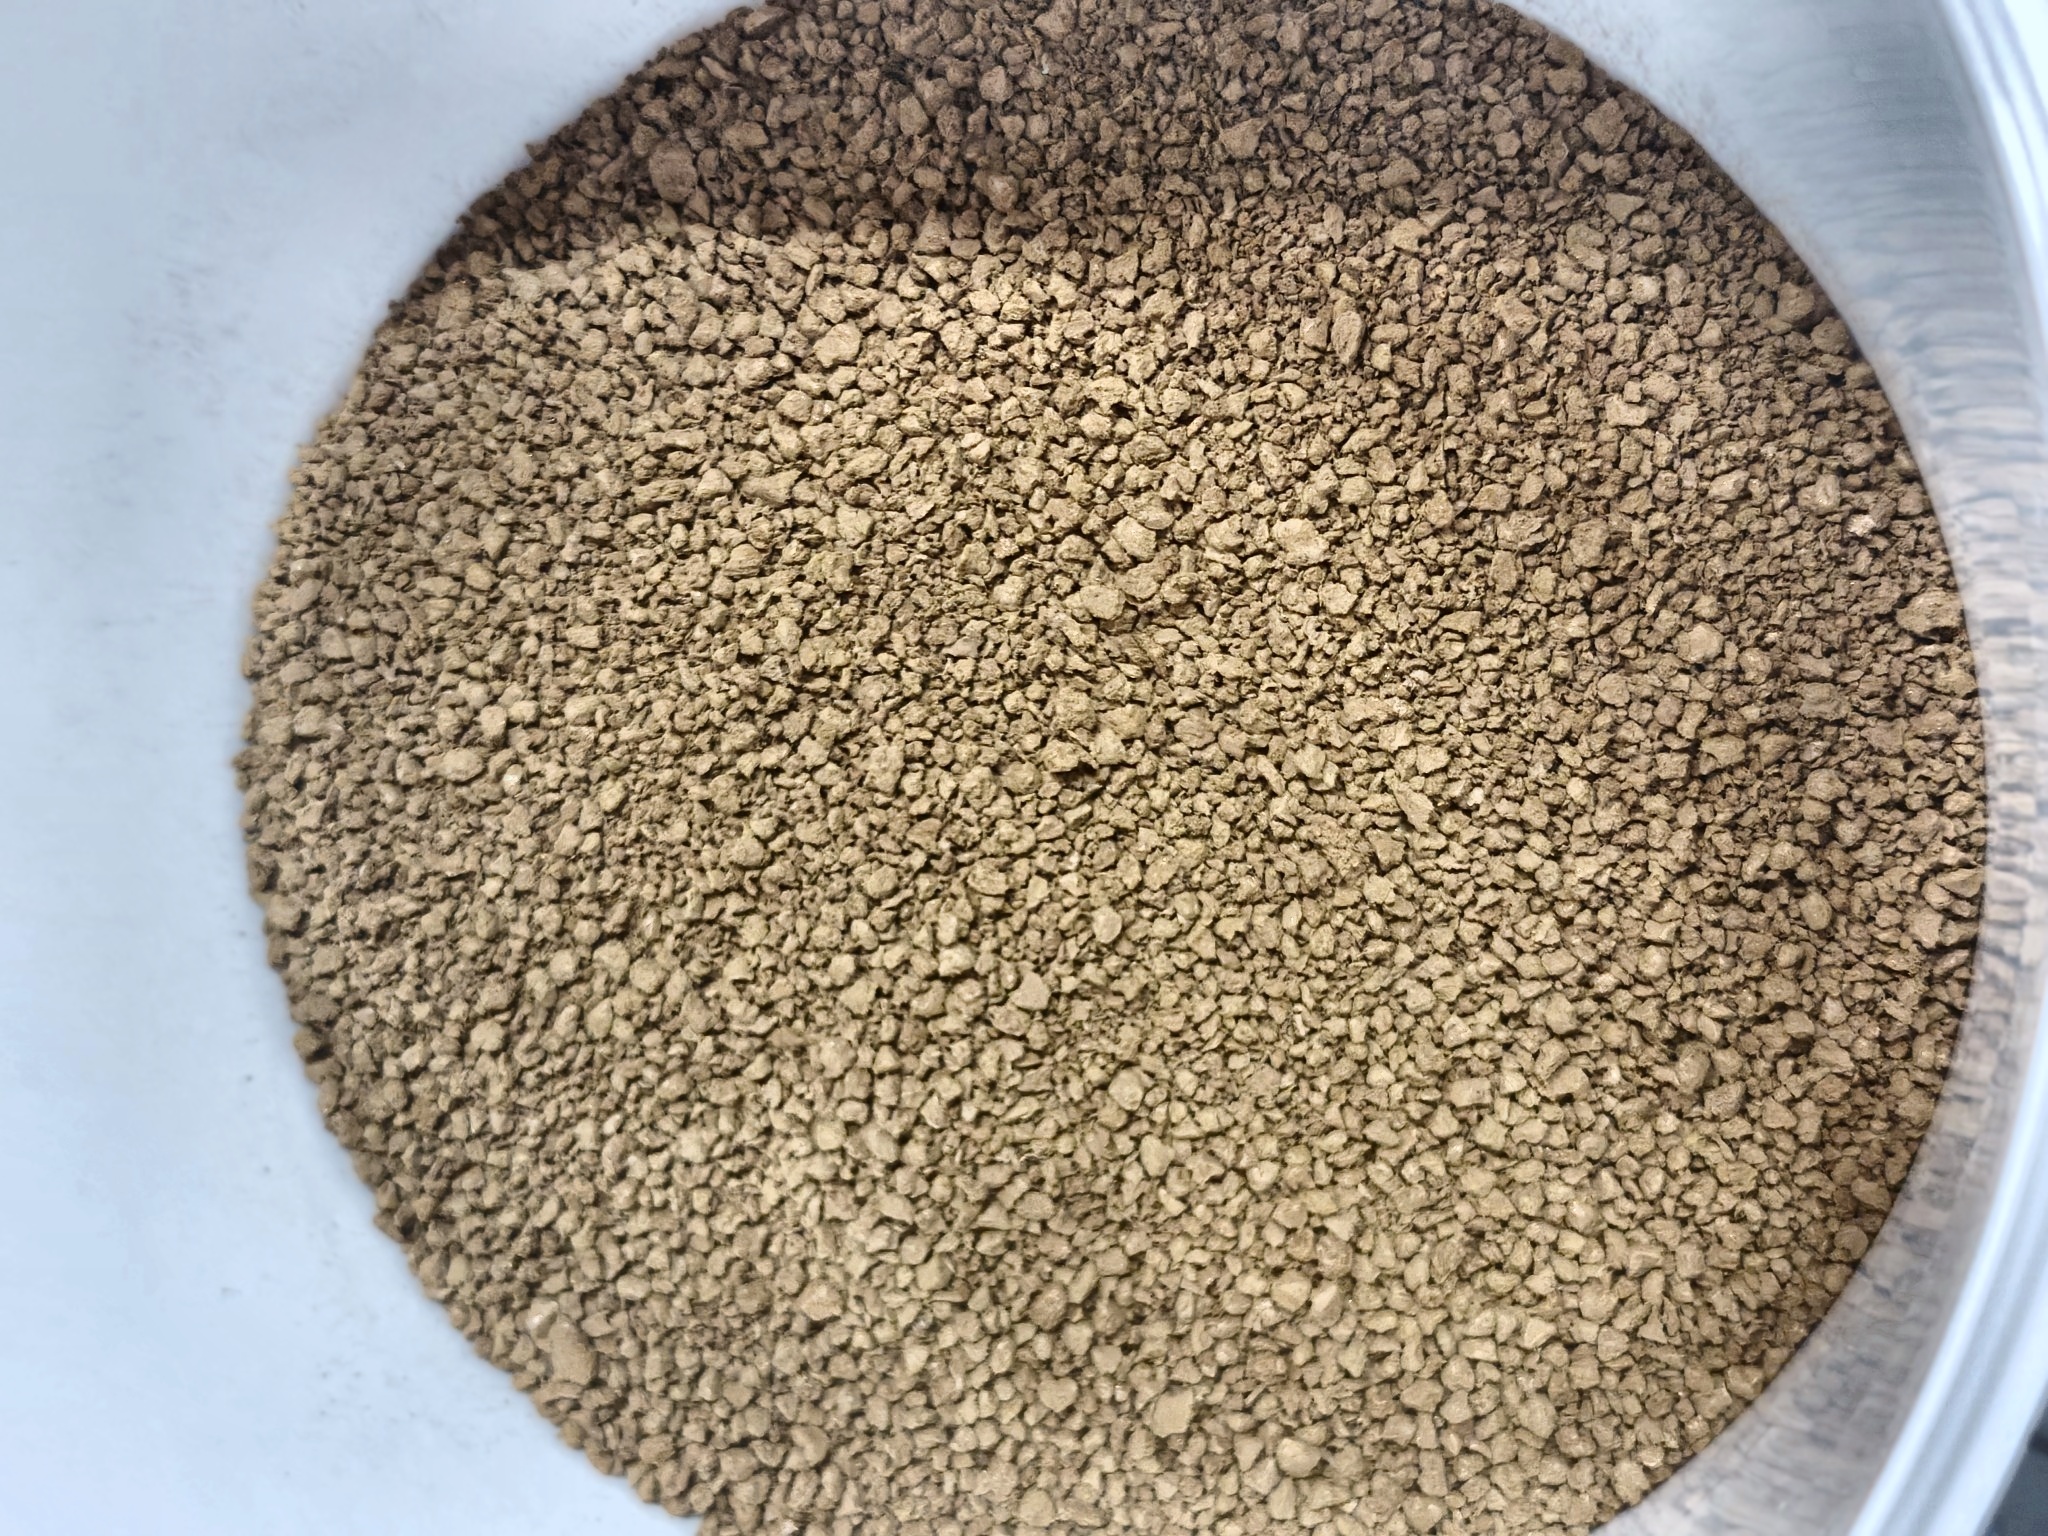
Но хороший материал сам по себе ещё ничего не доказывает. Его нужно проверить.
При нас из нового материала изготавливались тестовые образцы для дальнейшей отработки технологии и испытаний. Здесь разработчику приходится учитывать уже не только свойства исходной композиции, но и её поведение в принтере: стабильность подачи, формирование слоя, межслойное соединение, геометрию изделия и последующие технологические операции.
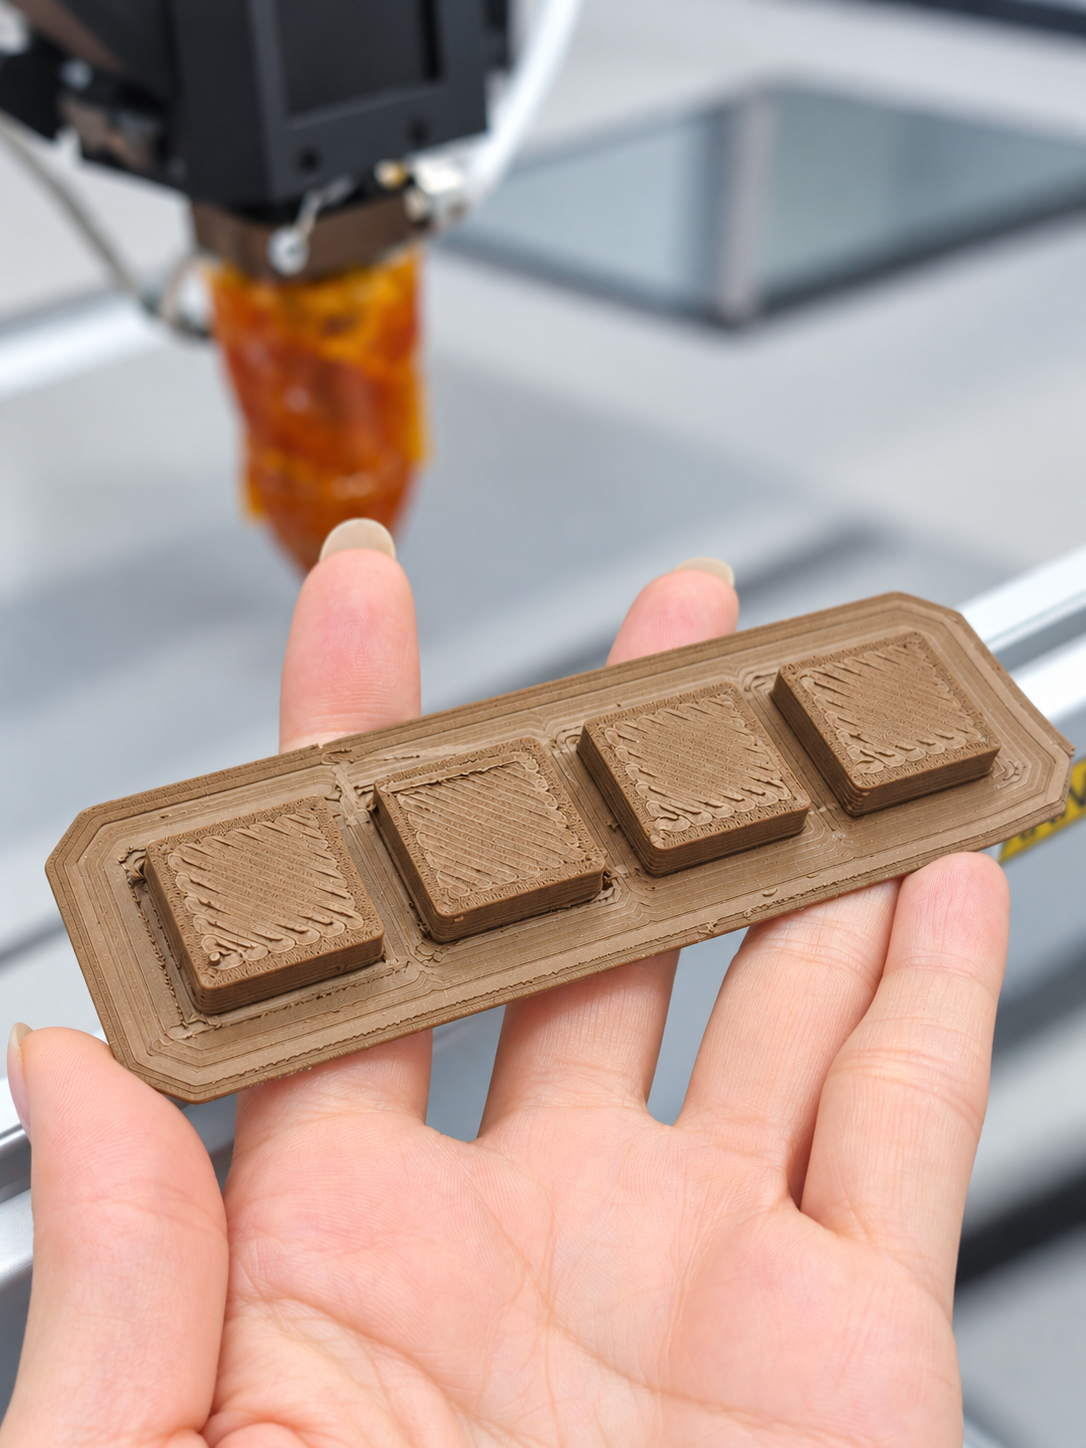
Рабочий продукт возникает только тогда, когда вместе работают рецептура, производство самого расходного материала и режимы печати.
Именно поэтому новый материал здесь появляется не «вообще», а под конкретную будущую деталь и задачу заказчика.
Металл через FDM: печать — только первый этап
Работа с металлонаполненными композициями — одно из заметных направлений М-Шейп.
Компания уже работает, в частности, с нержавеющими сталями, включая 17-4PH, а среди показанных нам образцов были также изделия из материалов на основе AISI 316L.
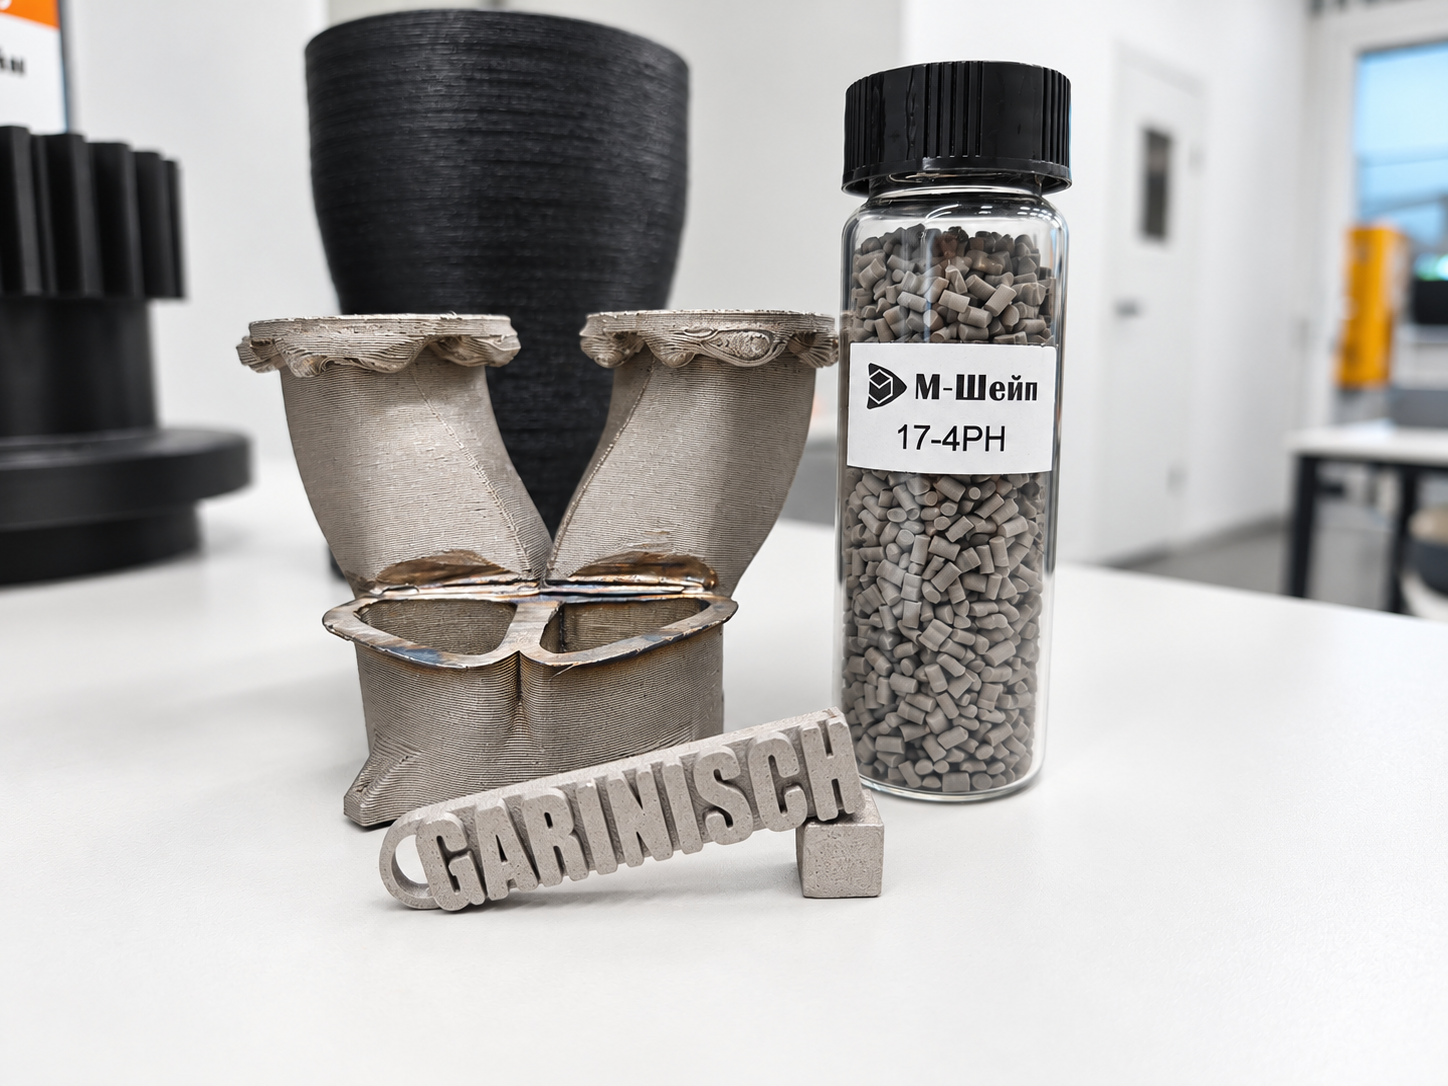
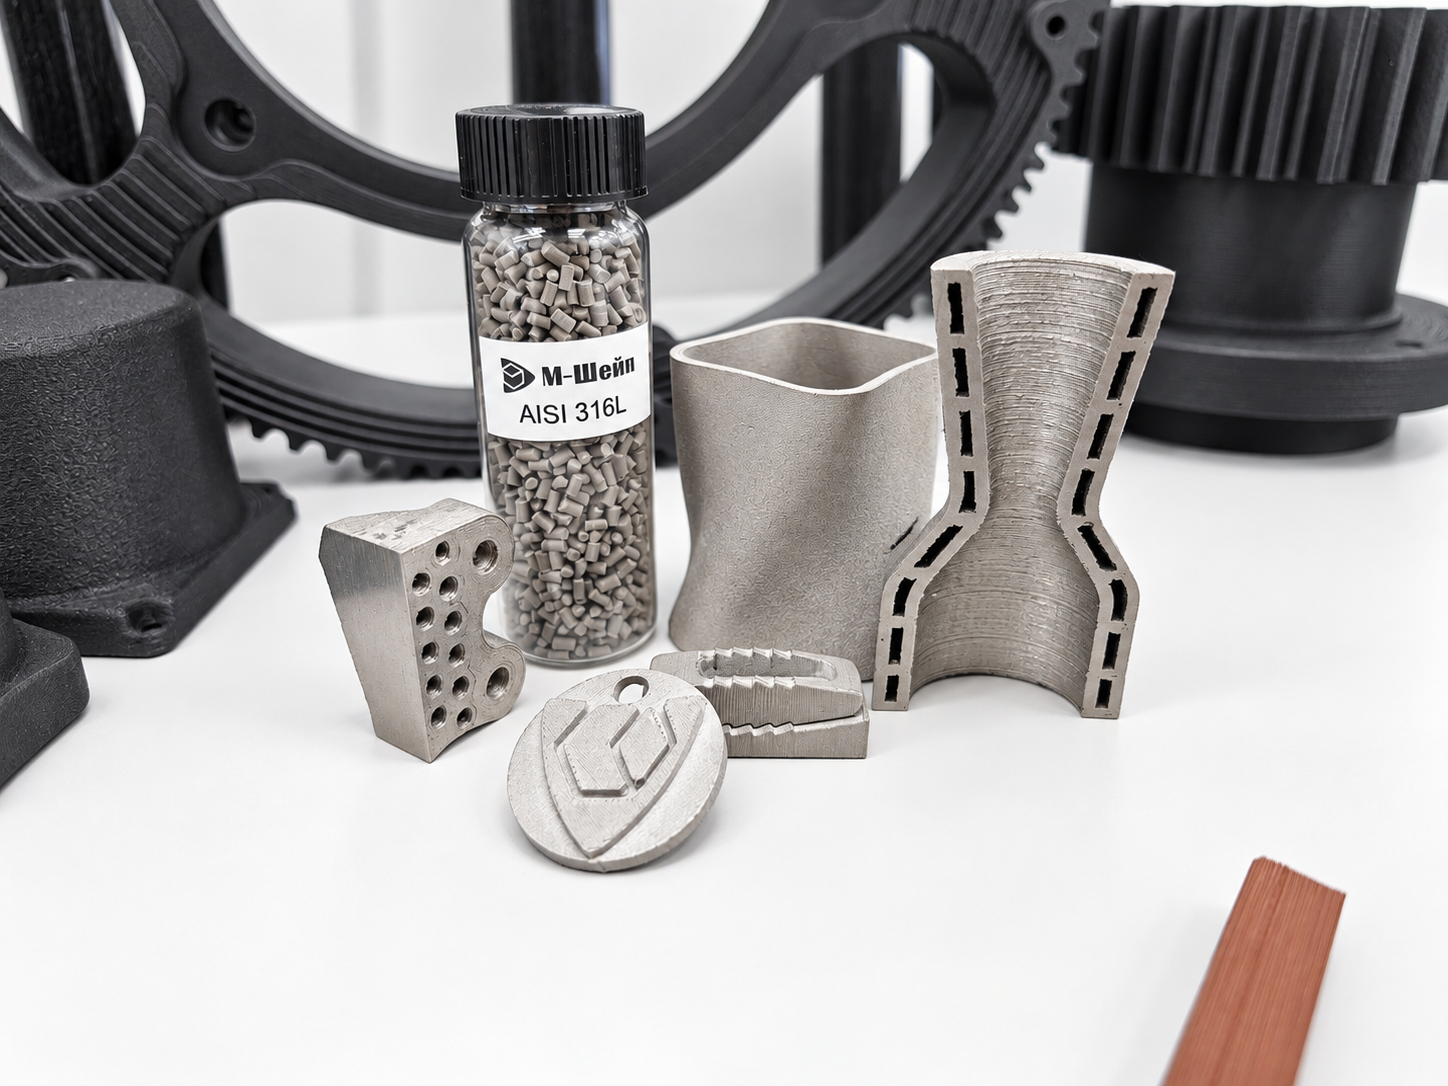
Смысл технологии MEX заключается в том, что металлический порошок находится в полимерном связующем. На первом этапе изделие фактически печатается так же, как привычная FDM-деталь. Получается так называемая green part — «зелёная» заготовка.
Но это ещё не металлическая деталь.
Затем из заготовки удаляют связующее – спекают. При этом приходится учитывать усадку: геометрия исходной модели должна компенсировать изменение размеров в процессе постобработки. На сайте М-Шейп отдельно описаны работы с материалом 17-4PH и необходимость определения коэффициента усадки для корректировки исходной модели.
И вот здесь становится понятна роль тех самых печей, которые стоят на производстве. Они не вспомогательный атрибут лаборатории, а полноценная часть технологической цепочки.
А если вместо металла — керамика?
Похожий принцип используется и при работе с керамикой, хотя составы и режимы, разумеется, другие.
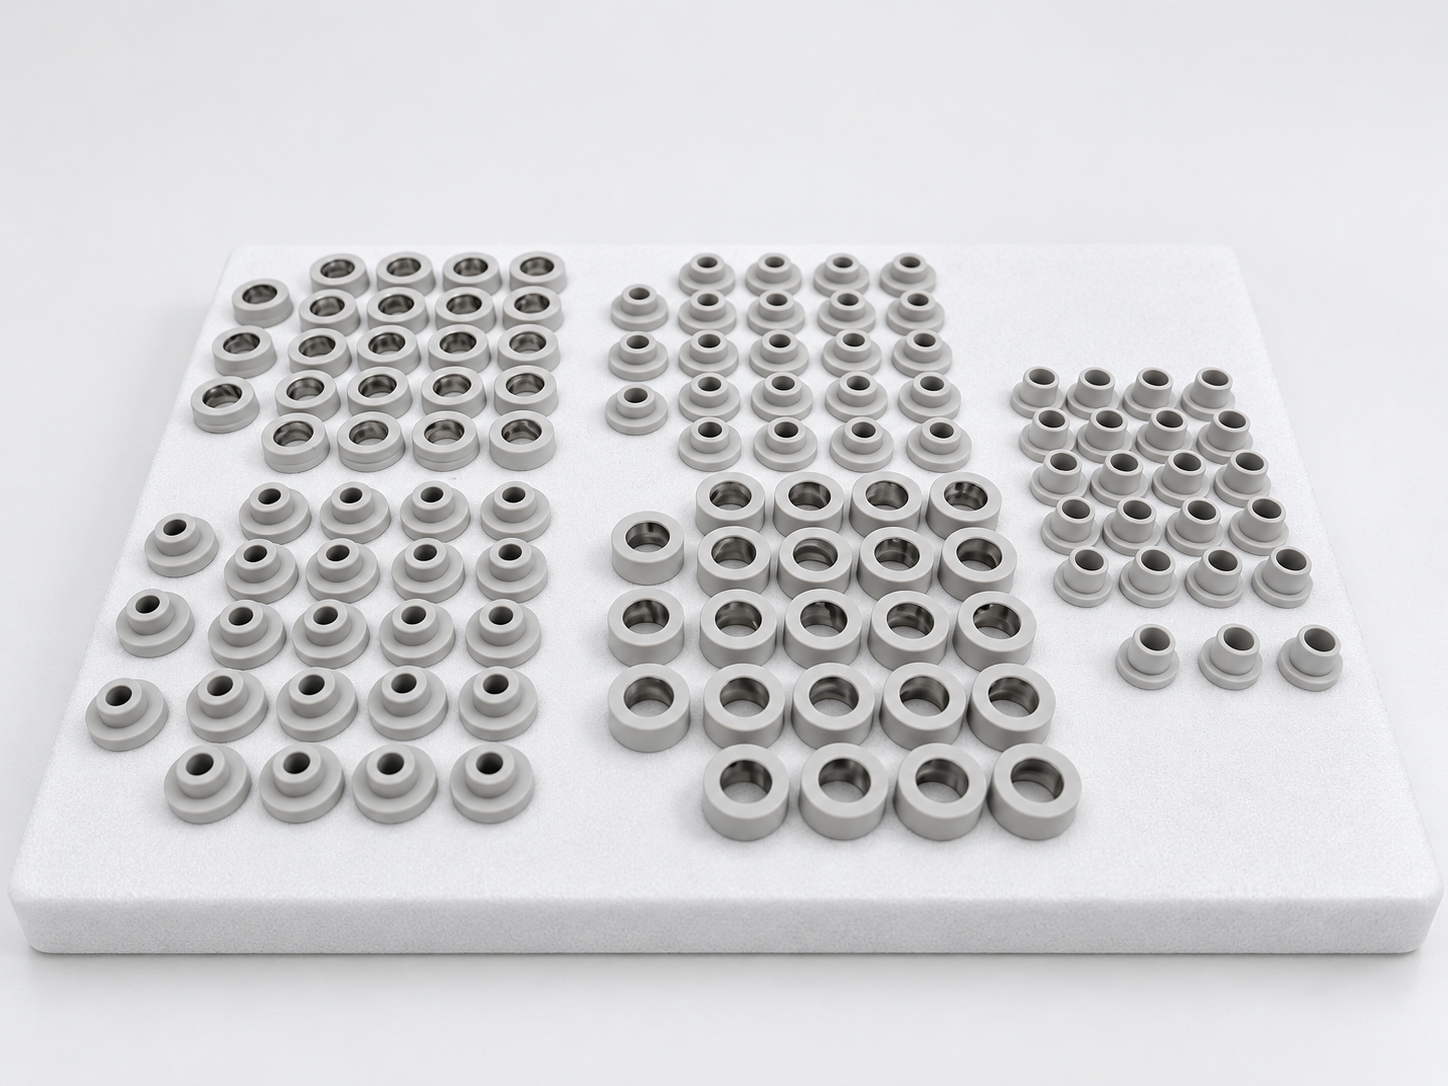
Среди материалов и образцов, которые нам показали в М-Шейп, был шликер «М-Шейп Керамика ВК94-1», который печатают на гранульном принтере М-Шейп.
В показанном кейсе температура печати составляла 260 °C, температура платформы — 100°C, камера оставалась открытой, скорость печати — 100 мм/с. После печати изделие спекают в печи Graphen «Урал 3Д».
Компания занимается как керамополимерными композициями, так и другими составами для получения керамических изделий с последующим удалением связующего и спеканием.
Один из таких экспериментов команда подробно показывала в своём Telegram-канале. По данным М-Шейп, печать каждого из демонстрационных изделий занимала около 30 минут, удаление связующего — порядка восьми часов, а спекание в обычной муфельной печи — около 12 часов. В итоге менее чем за двое суток были получены несколько керамических изделий. Это данные компании по конкретному эксперименту, но они показывают всю технологическую цепочку, а не только самый заметный её этап — 3D-печать.
Гузель (СЕО и сооснователь) также рассказала о работах с керамикой Al₂O₃ и ZrO₂, в том числе об отработке режимов спекания совместно с АО «Кристалл».
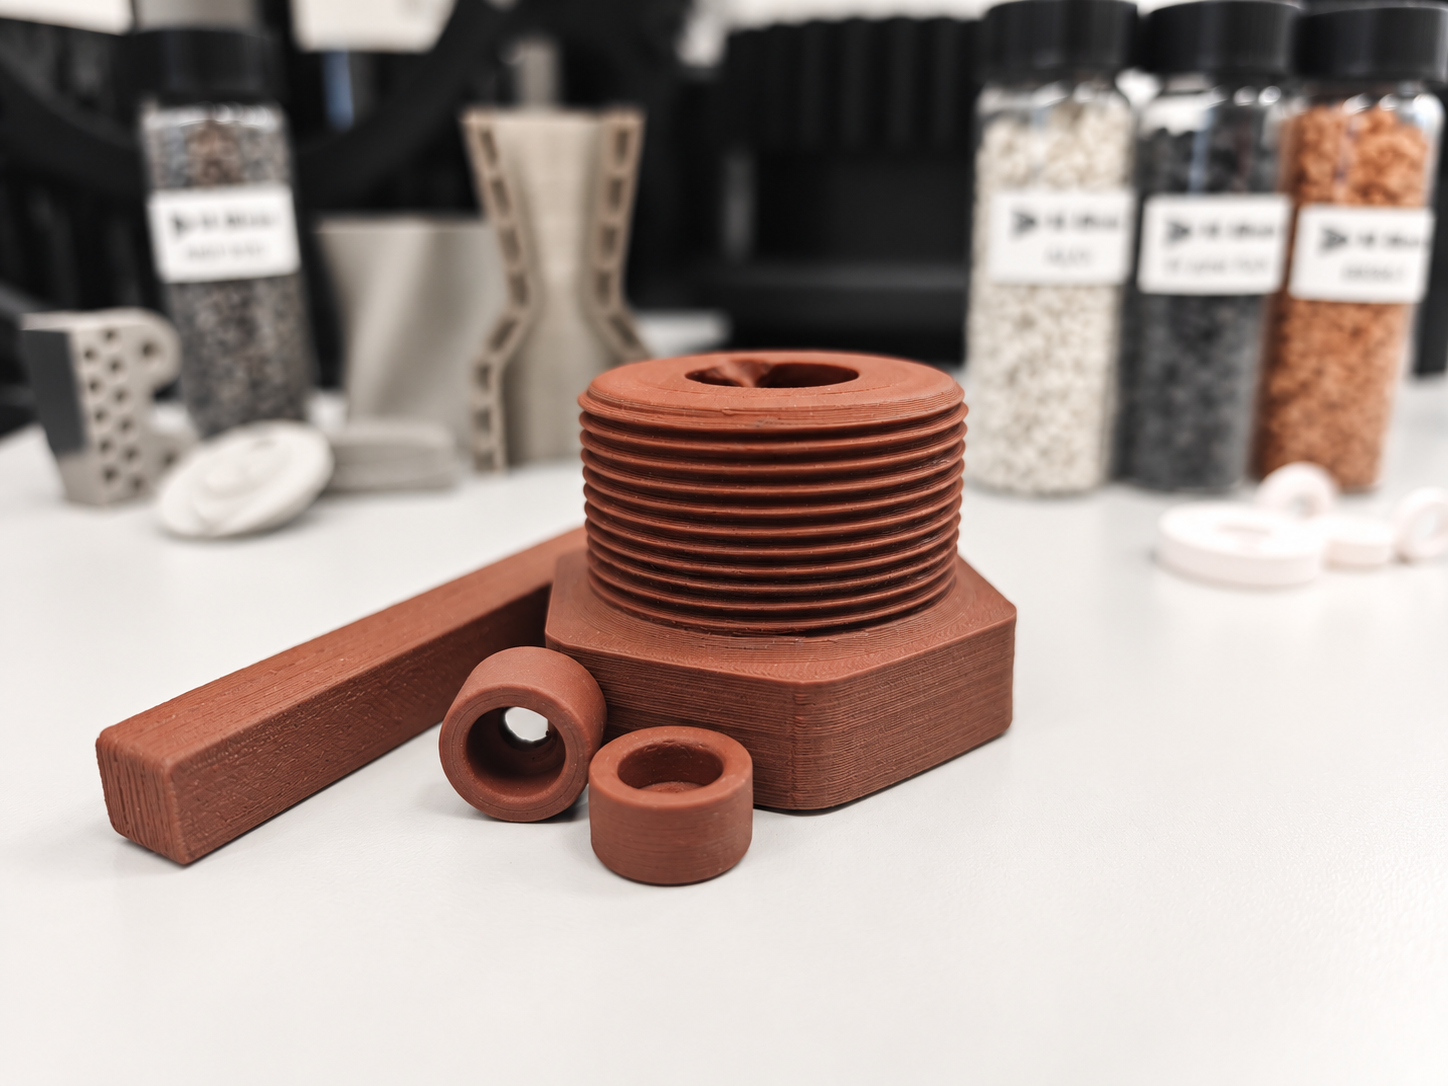
Керамические образцы и материалы, показанные во время экскурсии.
Преимущество аддитивного подхода для малых серий и экспериментальных изделий: если конструкция меняется, не требуется каждый раз изготавливать новую формообразующую оснастку.
А теперь — полиамид. На Ender 3
Впрочем, больше всего во время экскурсии меня удивил даже не металл и не керамика.
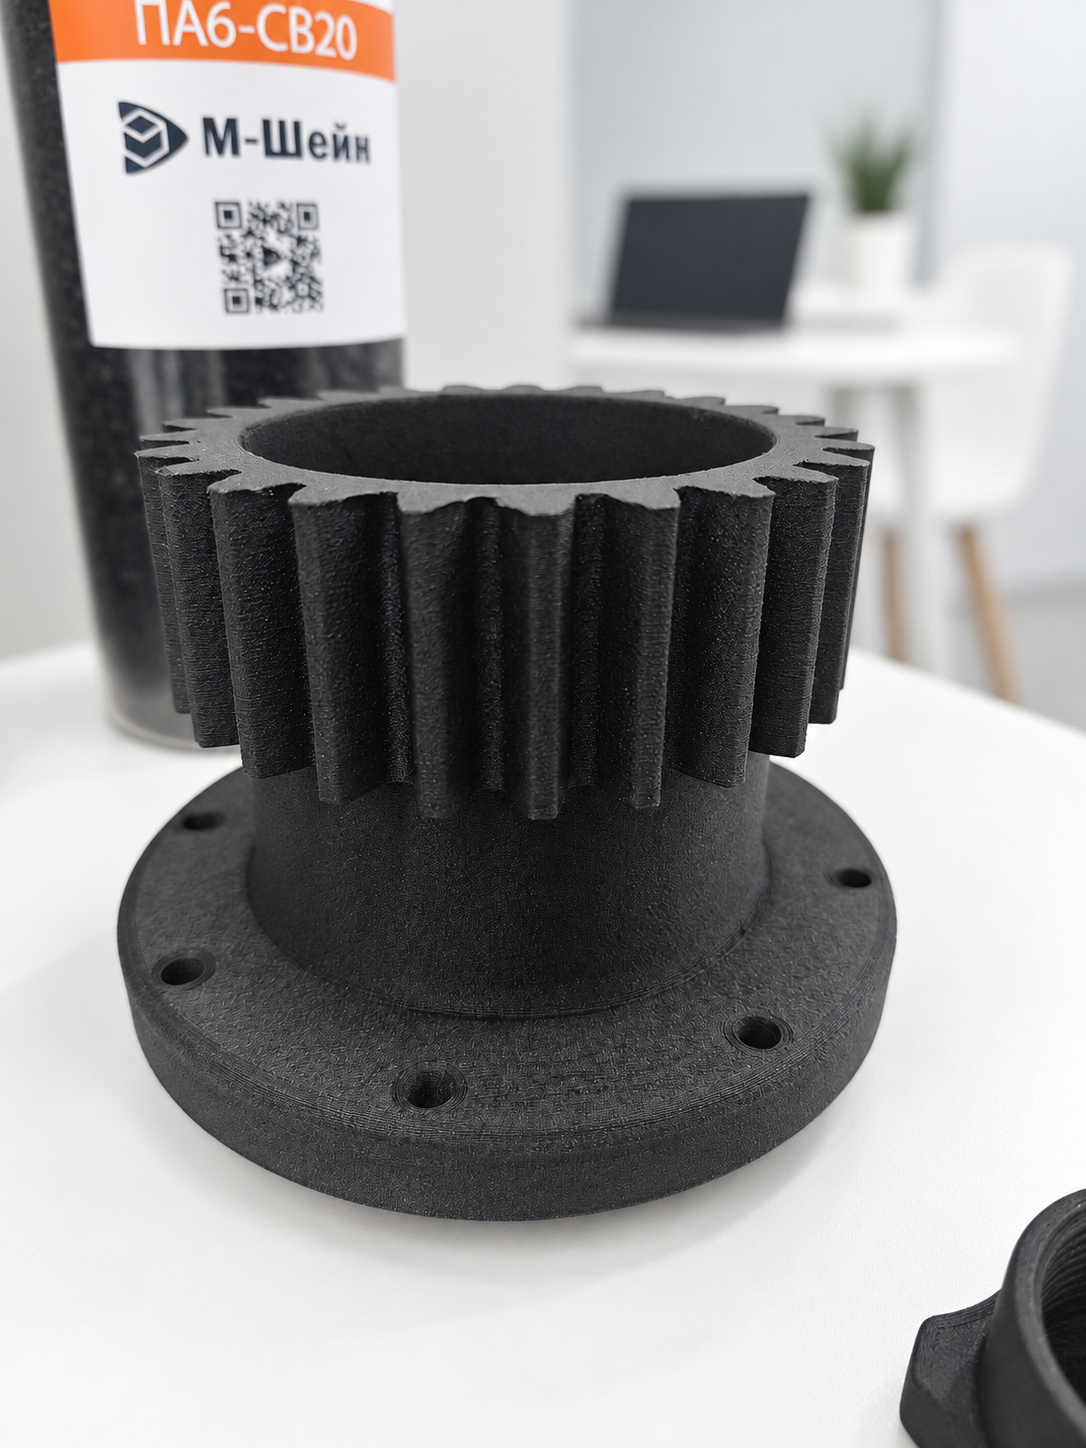
А вот эта деталь.
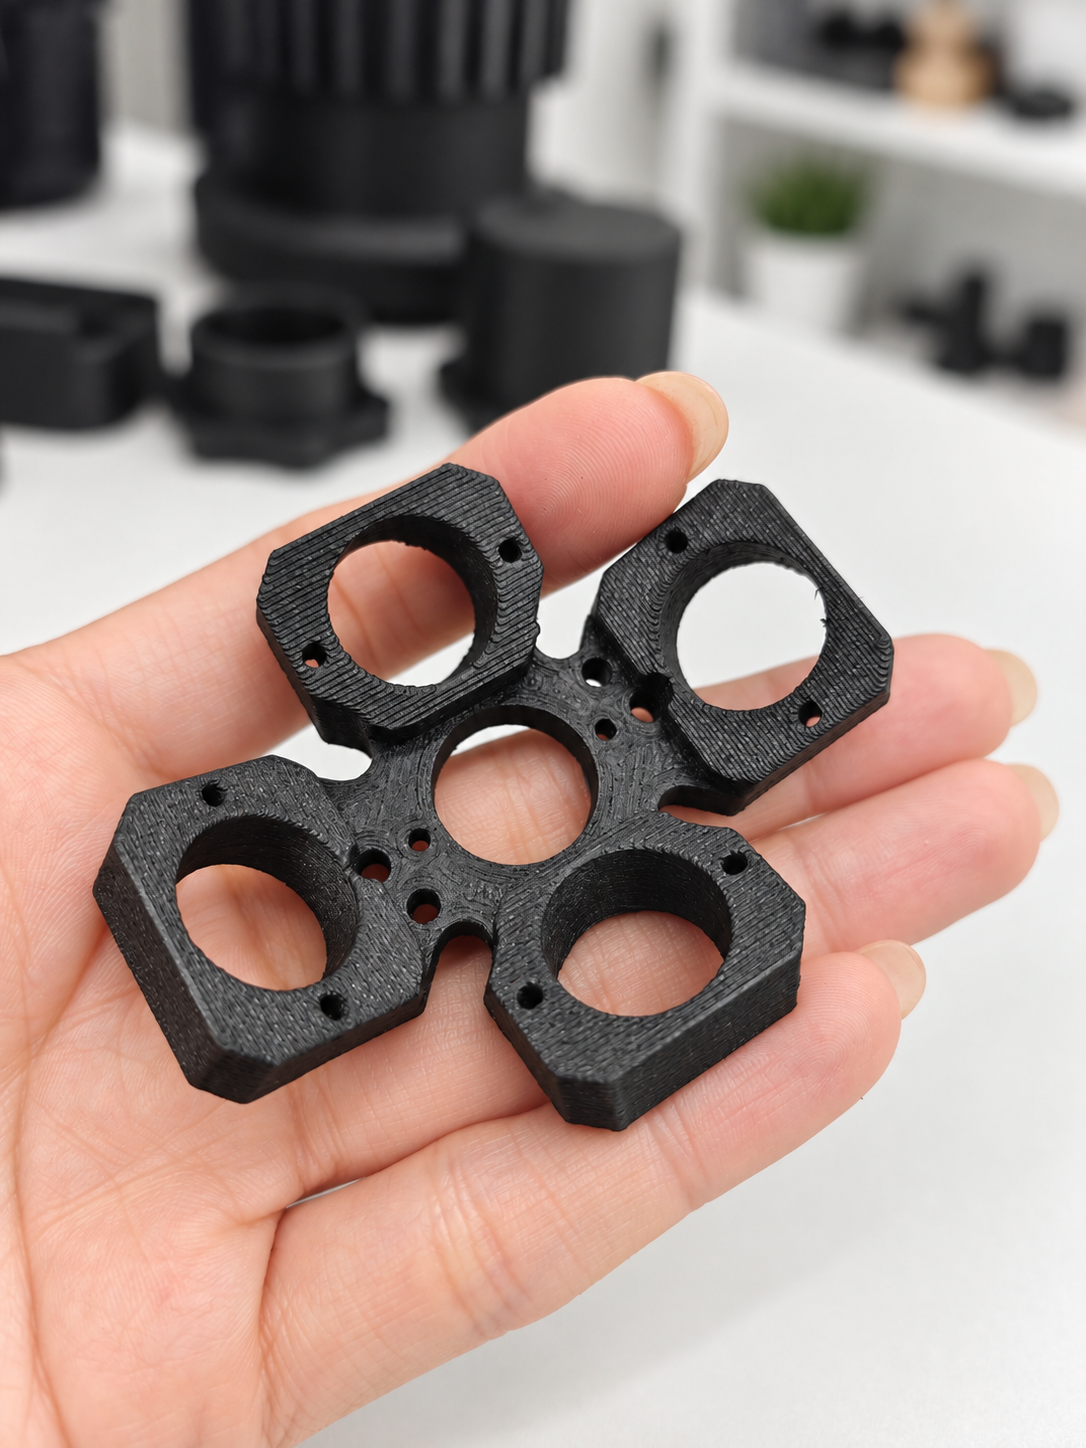
На первый взгляд — обычная FDM-печать. Но есть две детали.
Материал — стеклонаполненный полиамид ПА6-СВ20. Его рабочие температуры готовых изделий от −60 до +195 °C и стойкость к маслам и топливам.
Принтер — Ender 3.
Причём, как рассказали в М-Шейп, деталь была получена на открытом принтере с первой попытки. И печатал её клиент. С первого раза — довольно удивительно. Возможно, всё дело в материале?
Для человека, который хотя бы раз пытался стабильно печатать полиамидом, последняя фраза звучит намного интереснее, чем название принтера.
Полиамиды достаточно требовательны к процессу. Они гигроскопичны, активно набирают влагу из воздуха, склонны к короблению и усадке, а при печати крупных или геометрически сложных деталей быстро проявляются проблемы со стабильностью размеров и адгезией. Поэтому для таких материалов обычно уделяют большое внимание сушке, температурному режиму и контролю условий вокруг зоны печати.
А здесь перед нами не маленький кубик для демонстрации материала: в детали несколько крупных отверстий, тонкие соединительные участки, множество малых отверстий и элементы, расположенные в разных направлениях. То есть геометрия вполне способна показать проблемы материала, если они есть.
Именно поэтому небольшой образец в некотором смысле рассказывает о работе М-Шейп не меньше, чем более эффектные металлические детали.
ПА6-СВ20 в работе: вместо металлической крышки
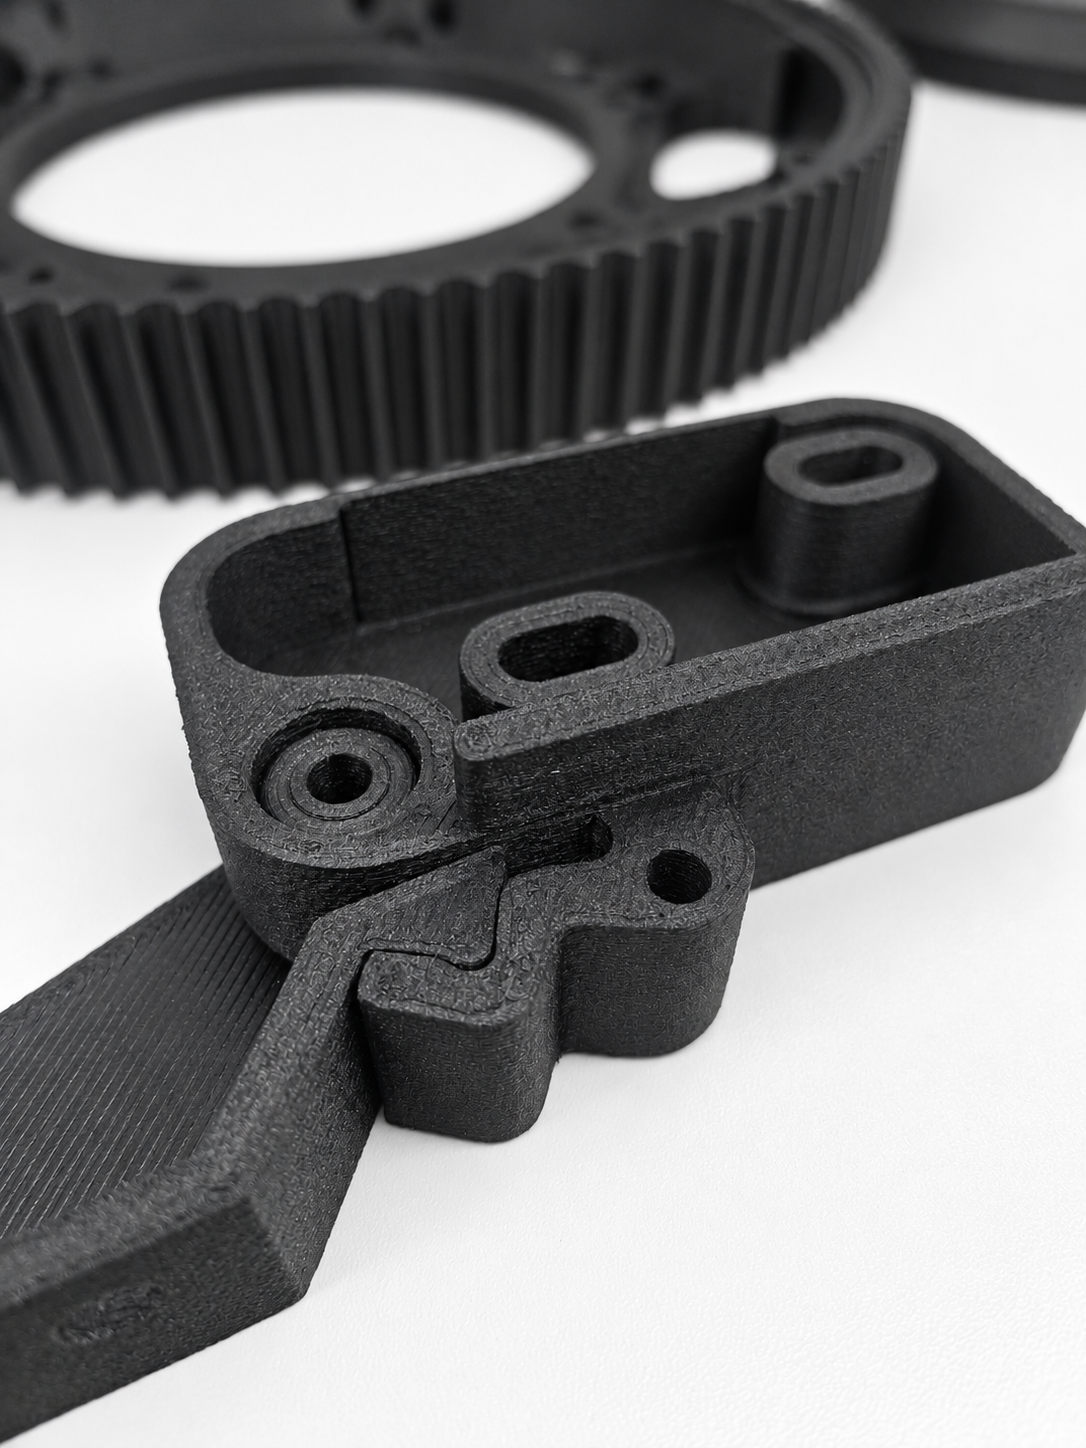
Нам показали и другой тест ПА6-СВ20 — уже не демонстрационный, а эксплуатационный. Крышку заливной горловины масляного бачка, которую раньше делали из металла, напечатали из ПА6-СВ20. А в дальнейшем под нее сделали и вовсе отдельный материал с устойчивостью к УФ, негорючий (категория горения ПВ-0), масло и бензостойкий (3D-X FR).
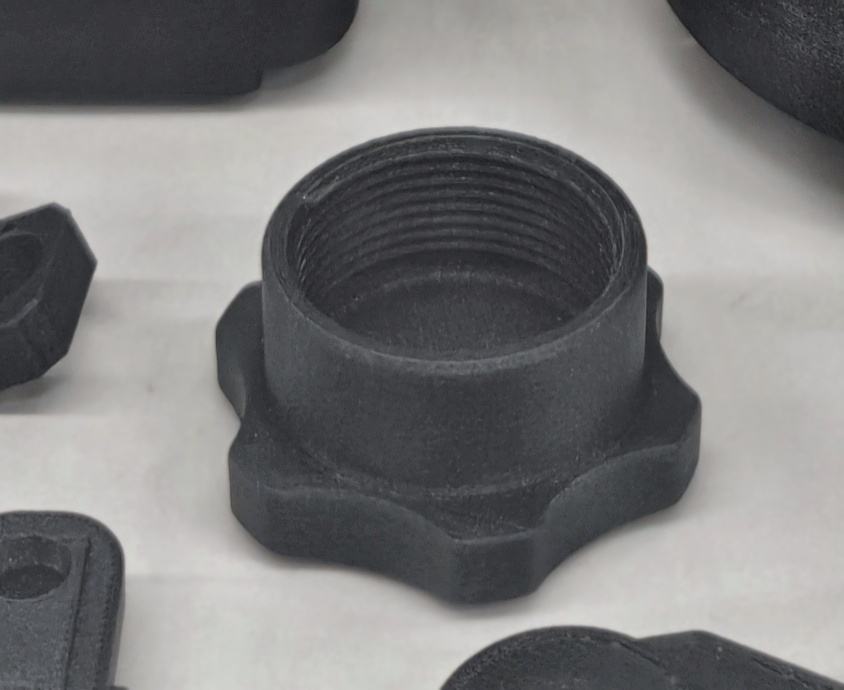
Деталь изготовили на BambuLab H2D при температуре 260 °C; печать заняла два часа. С мая 2026 года крышка работает 24/7 под прямыми солнечными лучами и в парах масла.
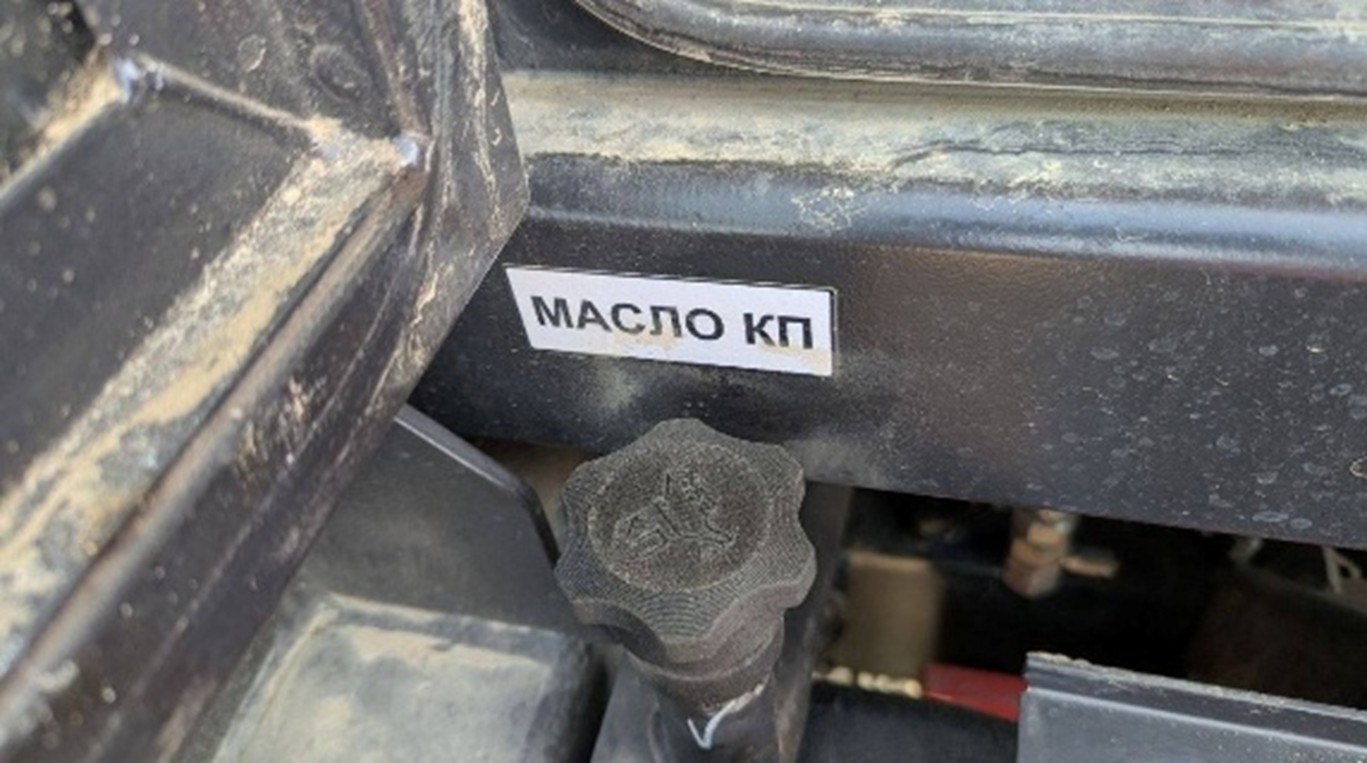
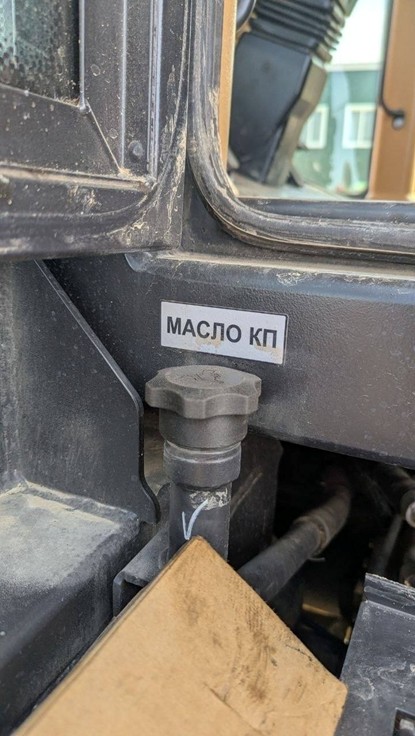
Несколько месяцев эксплуатации — ещё не ресурсное испытание на годы, поэтому делать громкие выводы о долговечности рано. Но для материала это уже гораздо интереснее лабораторного кубика: деталь не лежит на полке, а постоянно работает в среде с масляными парами и под солнцем.
Но нужно понимать, что не любой металл нужно заменять полимером и не в любой детали это имеет смысл. Здесь же есть конкретная функция, понятные условия эксплуатации и возможность наблюдать, как материал ведёт себя со временем.
Матрица для углепластика: 8 часов на оснастку
Ещё один кейс оказался интересен тем, что конечная деталь вообще не печатается. 3D-печать здесь нужна для изготовления матрицы, на которой затем формуют углепластик.
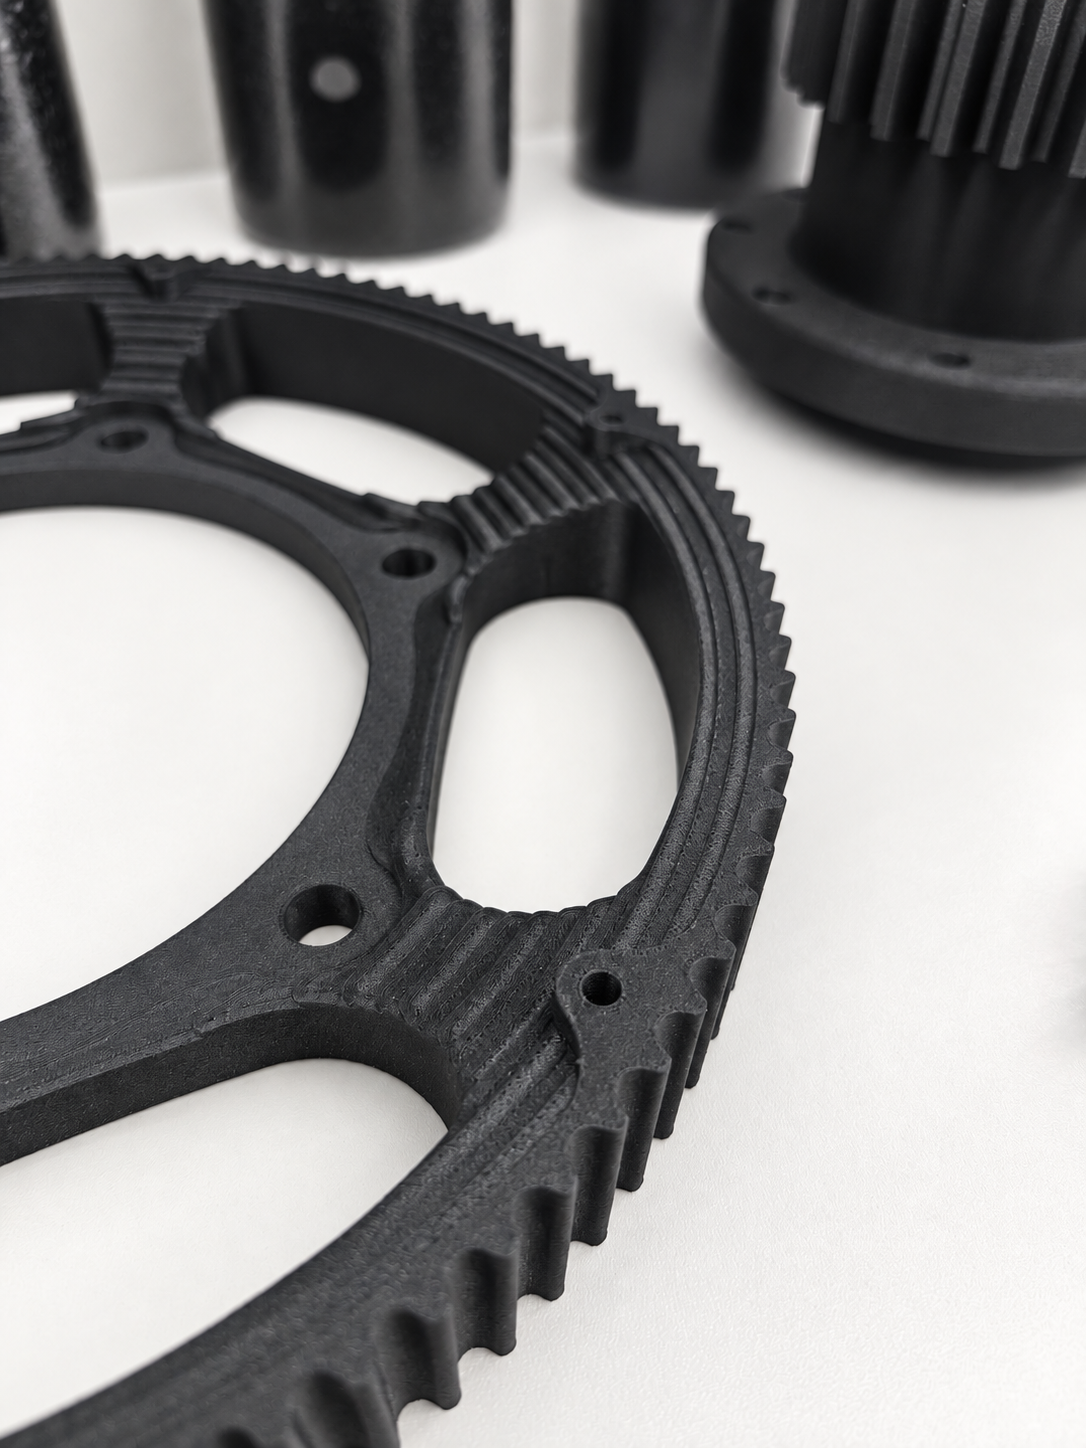
Оснастку напечатали из материала «М-Шейп 3Д ПФА-СВ30» на Gigantry F2 Innovations. Температура печати — 270 °C, время печати — восемь часов. Дальше матрицу использовали уже как обычную формообразующую оснастку: температура формовки углепластика составляла 90 °C.
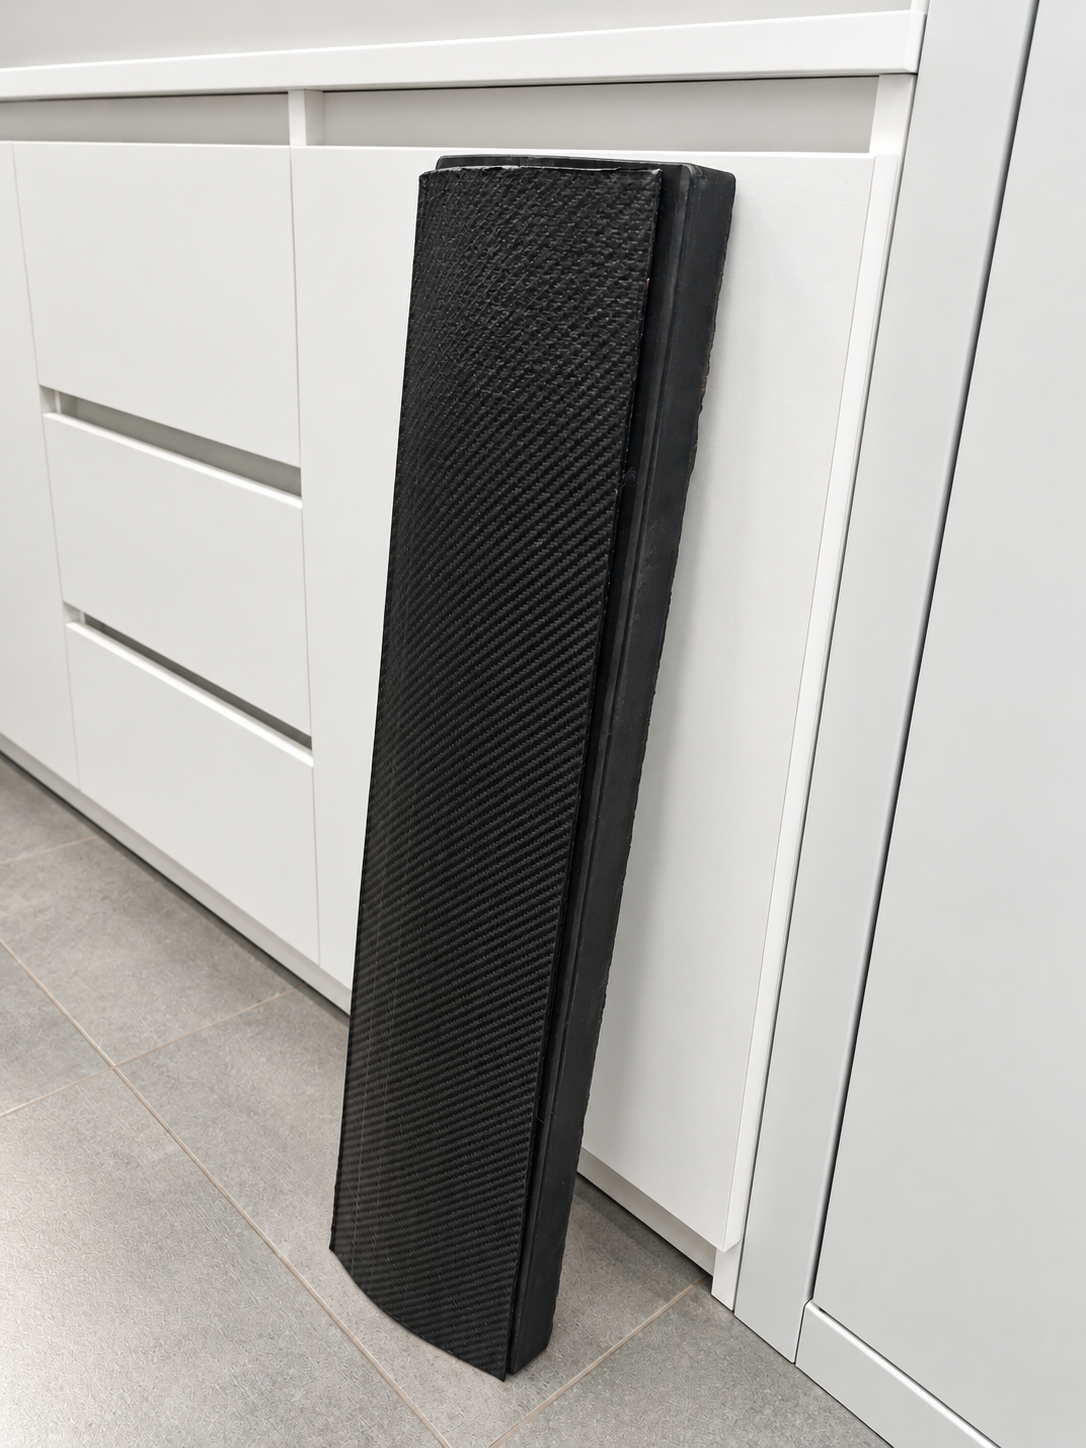
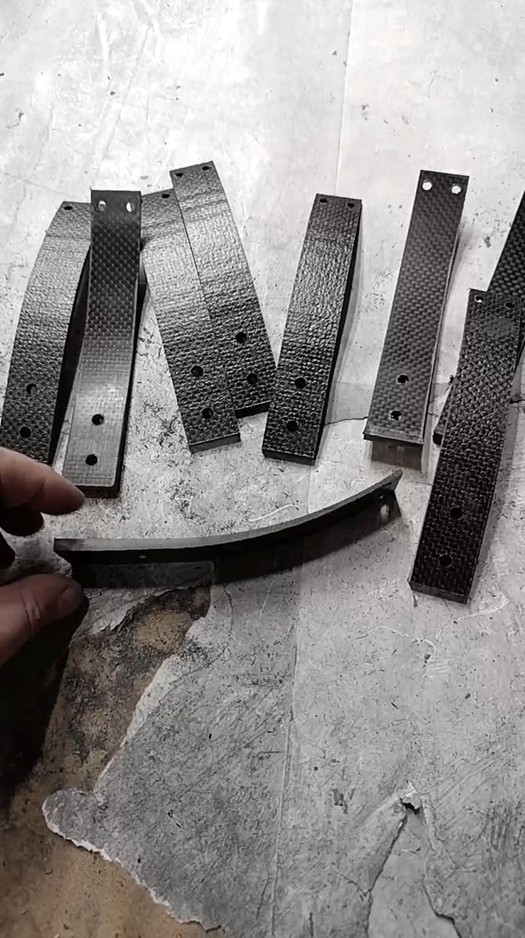
Мне этот пример понравился именно своей «невидимостью». Покупателю готовой углепластиковой детали неважно, как была сделана матрица. А для производства это отдельный технологический этап, и 3D-печать здесь работает не как способ получить финальное изделие, а как способ быстро изготовить инструмент для следующей операции.
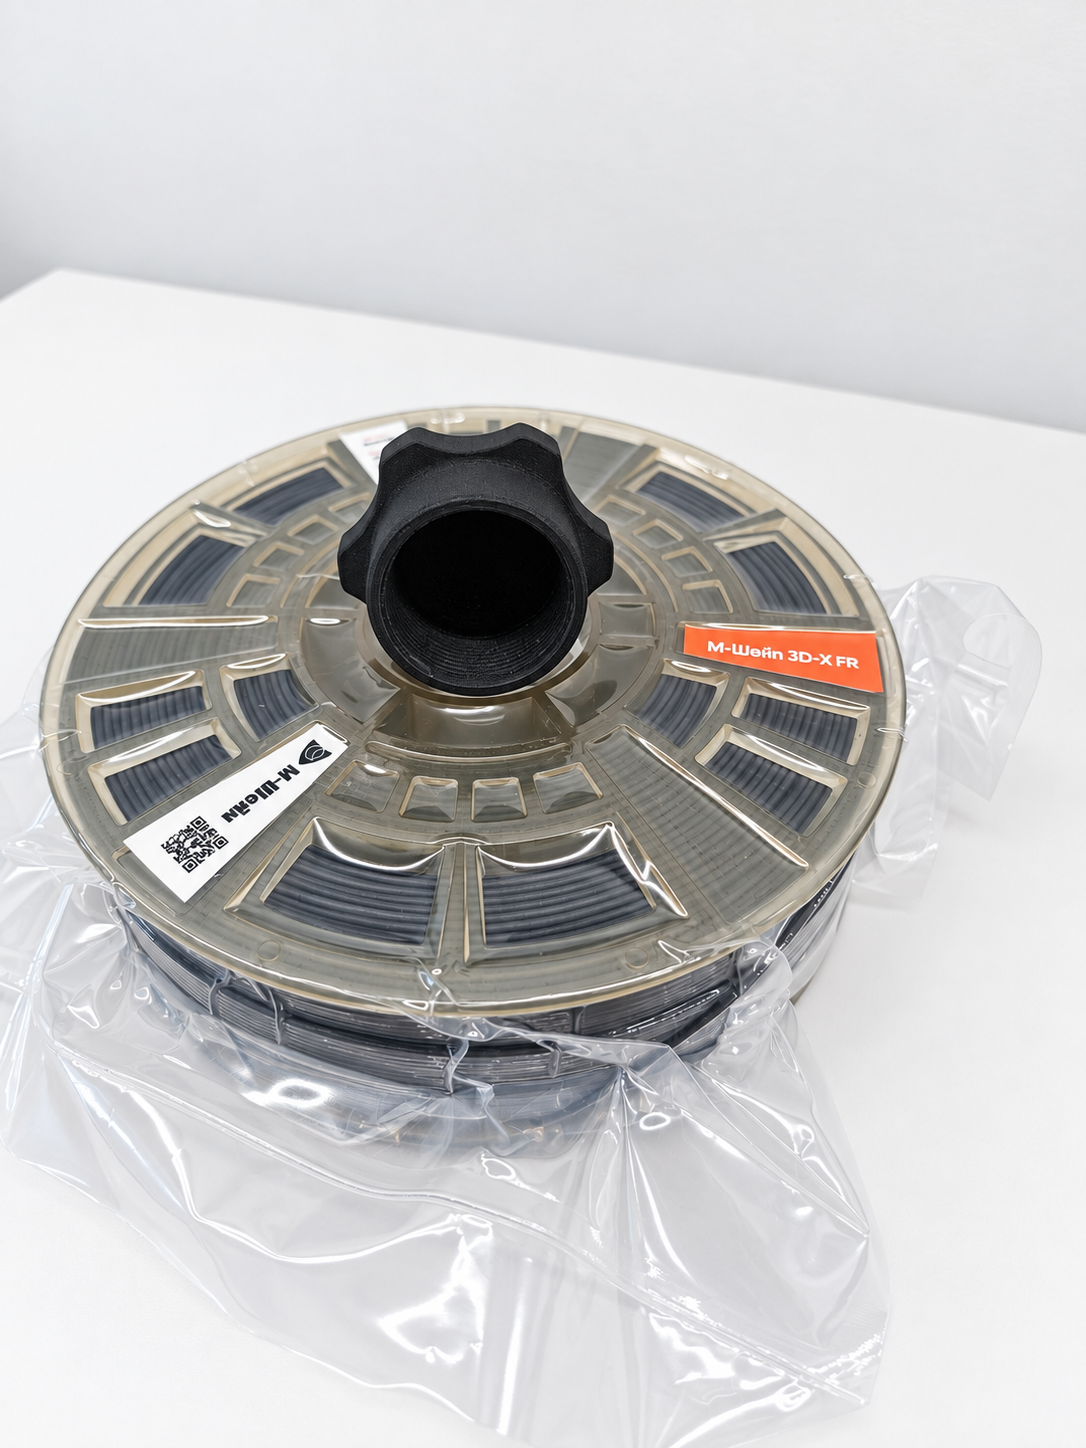
Отдельно — 3D-X FR
Особое внимание во время экскурсии мы уделили ещё одной новинке — 3D-X FR. В М-Шейп его описывают как негорючий материал, устойчивый к ультрафиолету. На фоне привычных требований к FDM-пластикам это уже совсем другой набор задач: материалу мало хорошо печататься, от него ждут стабильности при эксплуатации вне лаборатории.
Не материал ради материала
За время экскурсии мы увидели довольно пёструю коллекцию: стеклонаполненные инженерные пластики, 3D-X FR, 17-4PH, AISI 316L, керамические материалы, бронзонаполненную композицию и готовые изделия из них.
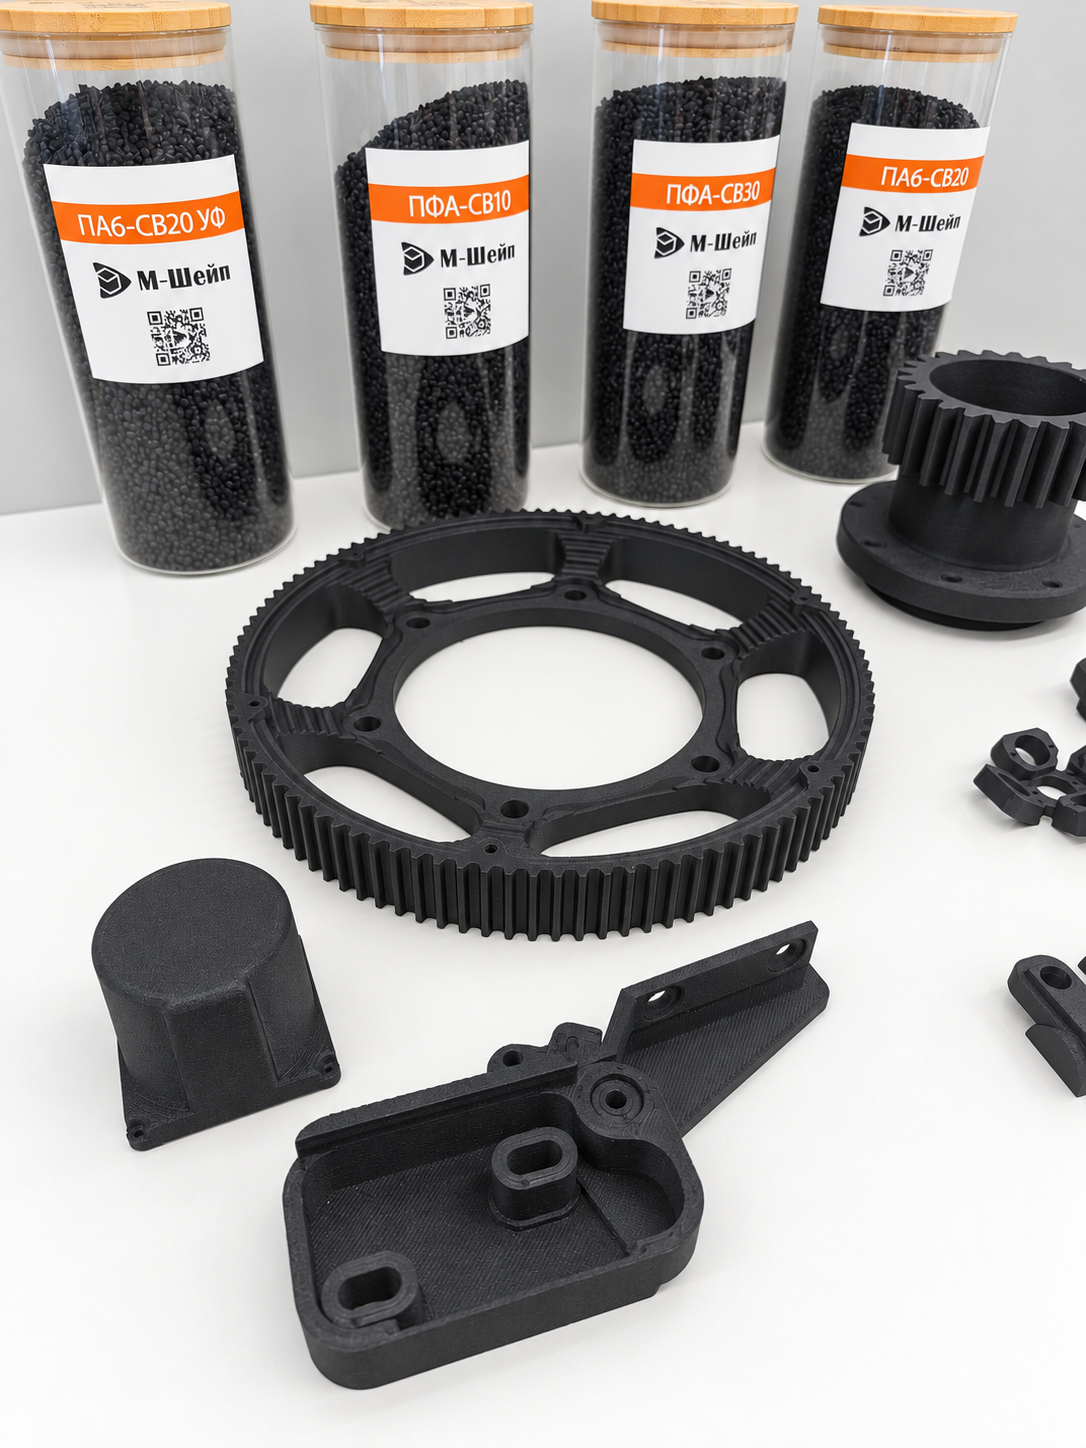
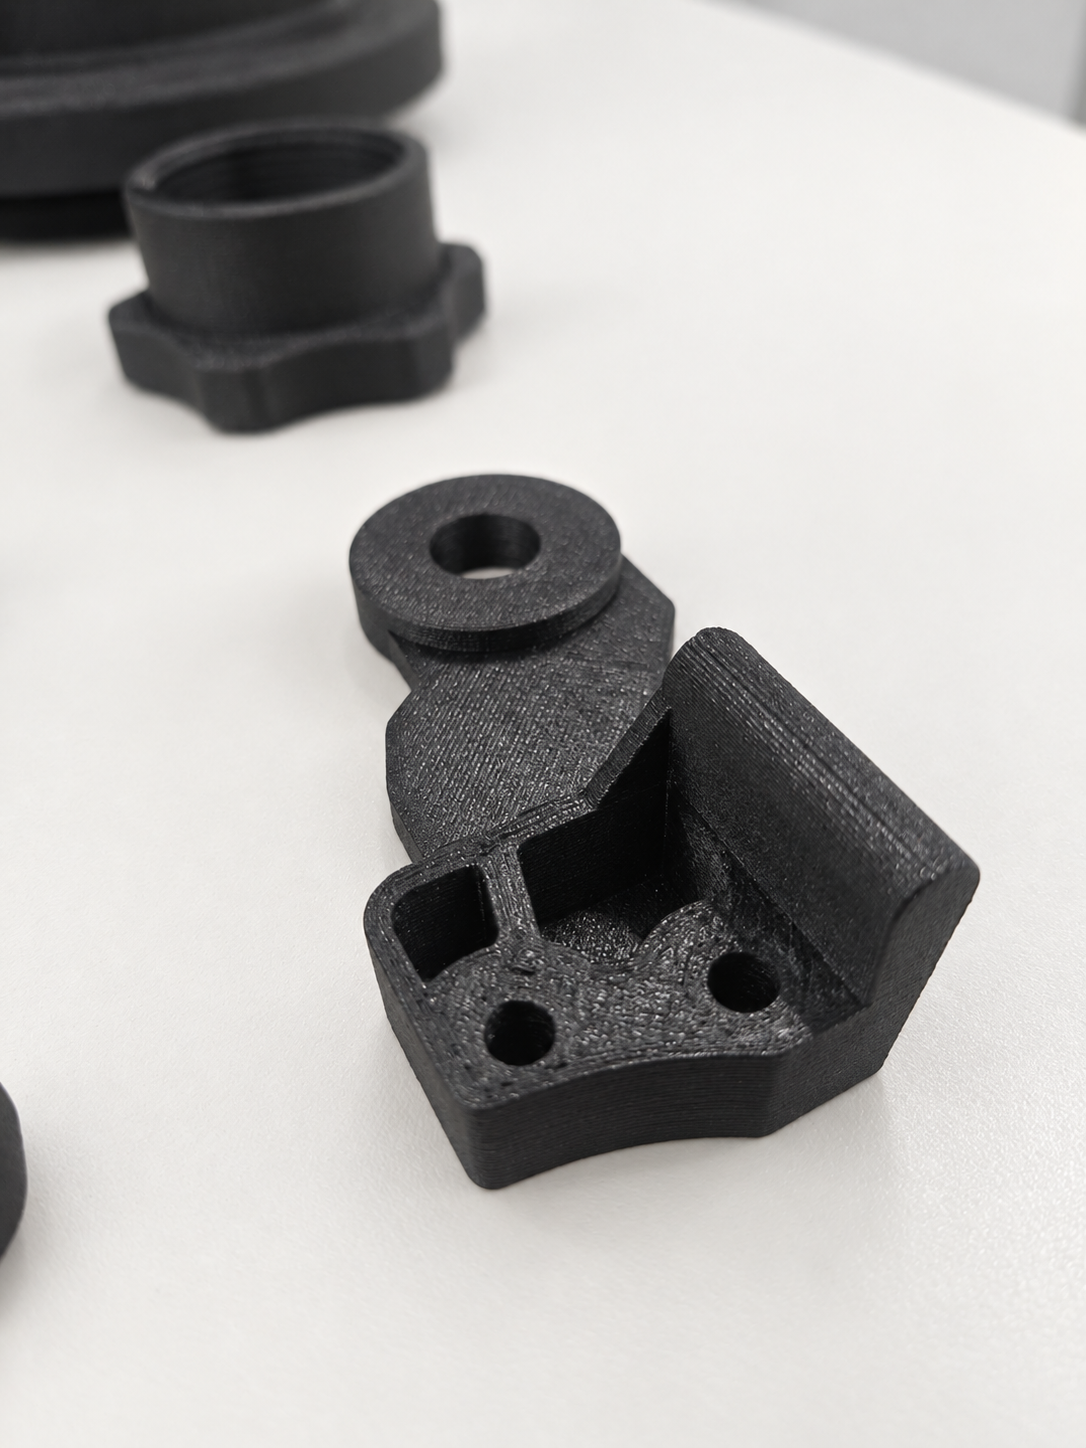
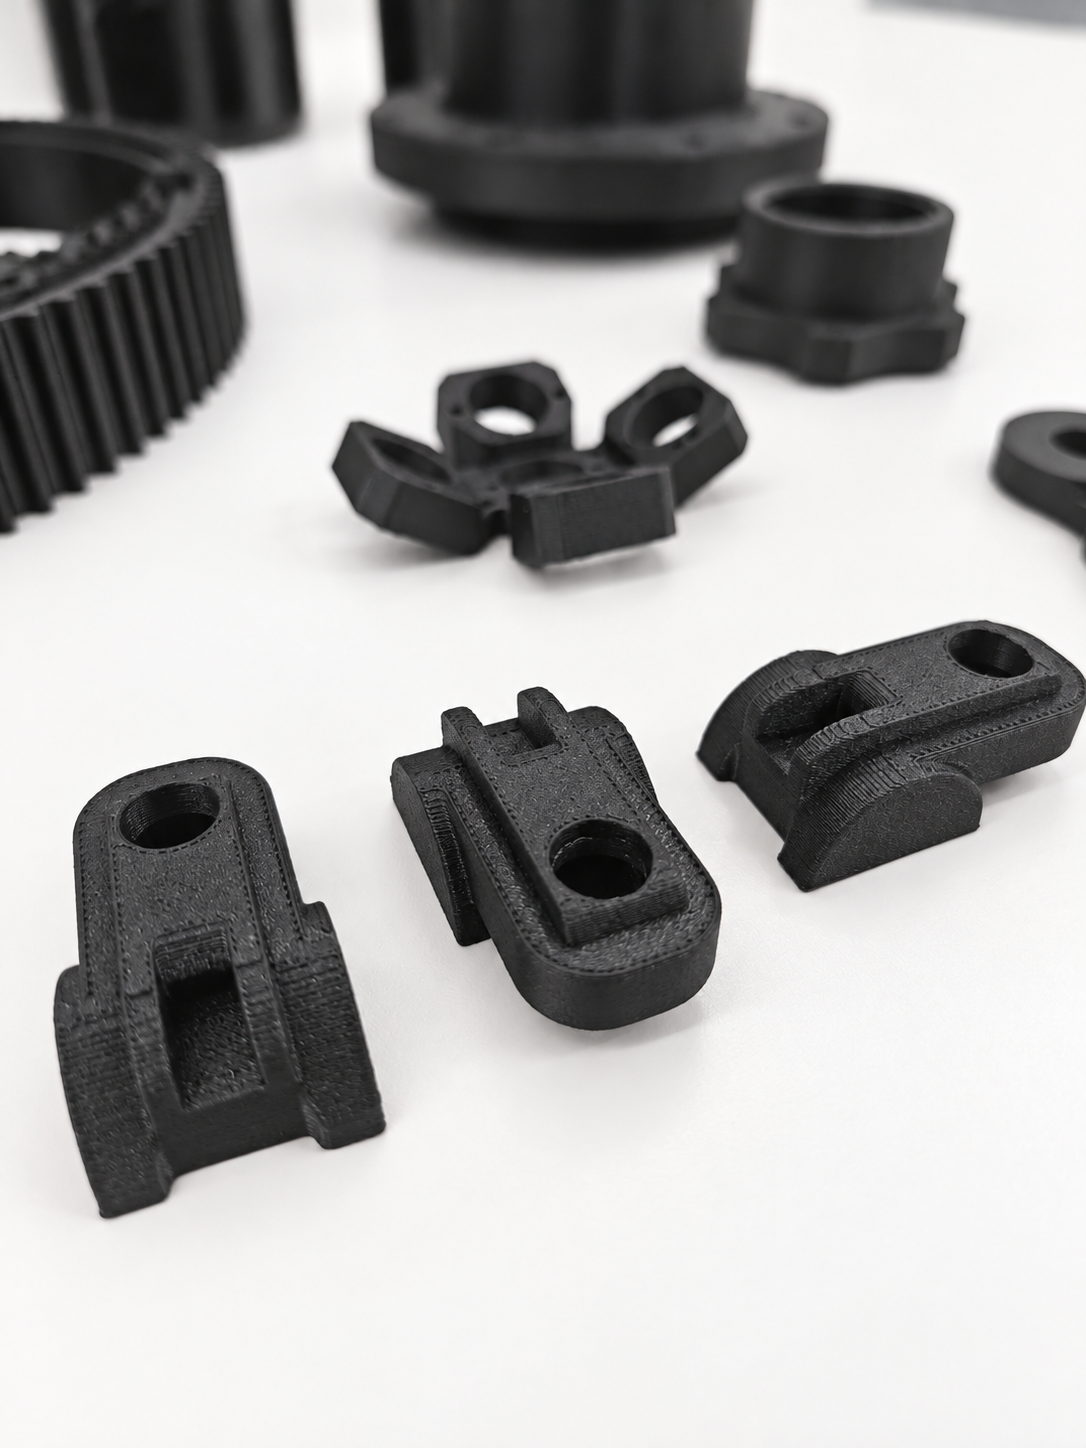
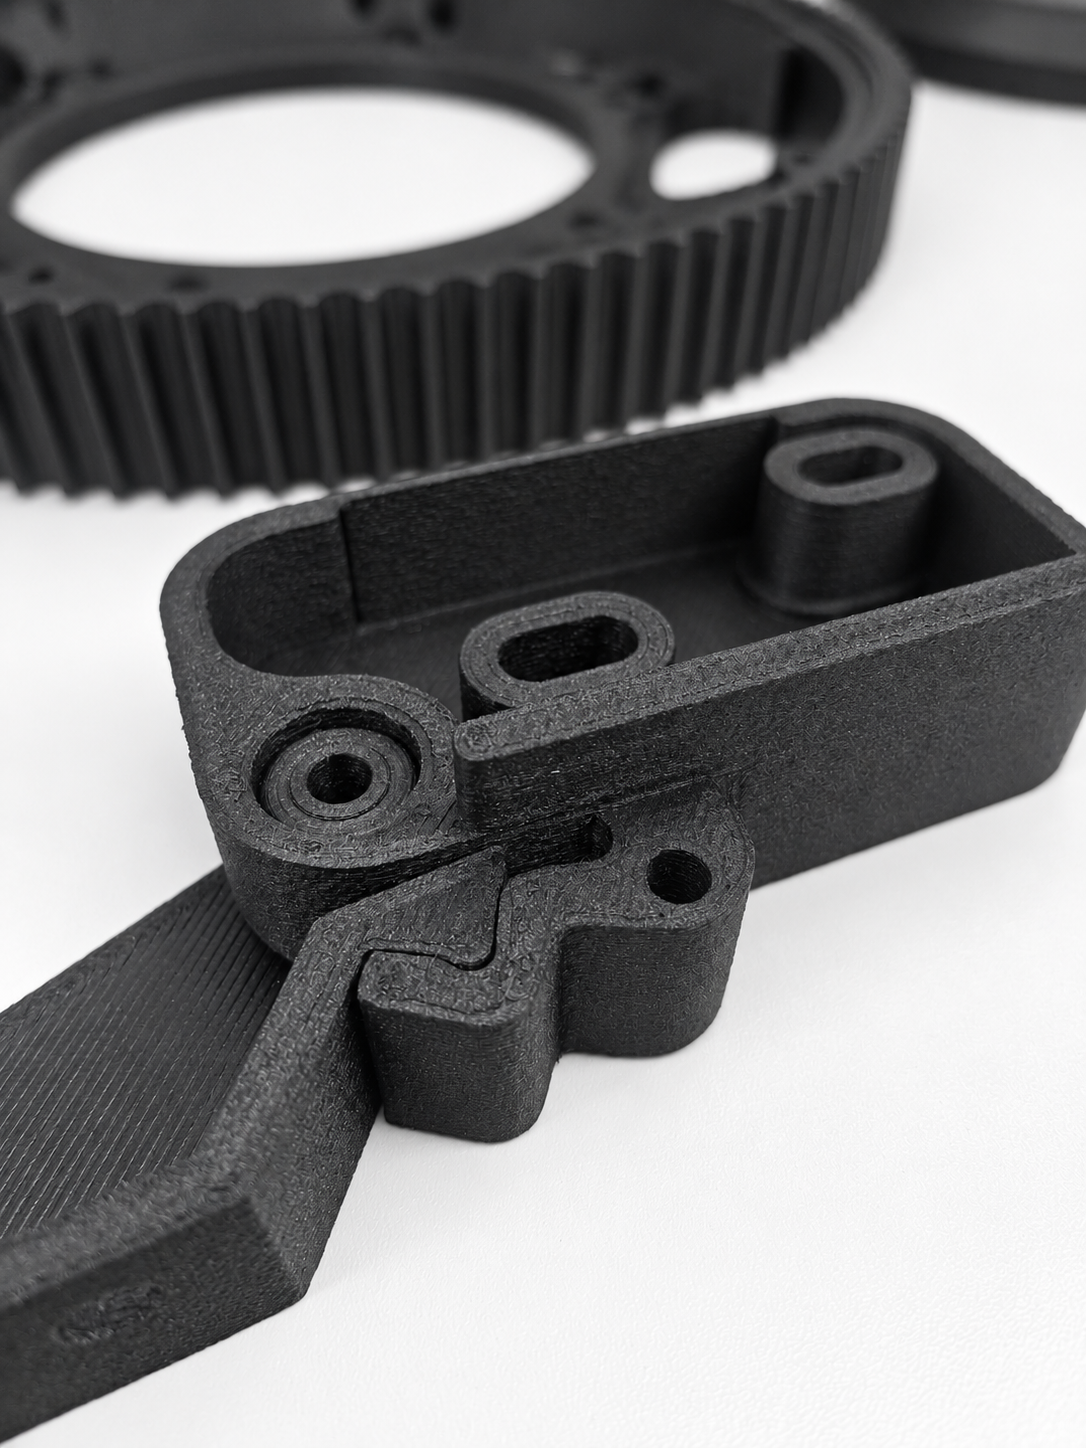
Но после посещения производства интереснее оказался не сам перечень марок.
Главное впечатление — здесь принтер вообще не главный герой.
Сегодня на одной и той же площадке смешивают компоненты для новых бронзонаполненных гранул, печатают из них образцы для испытаний, в другом проекте заменяют металлическую крышку полиамидной, а ещё в одном — делают из инженерного пластика матрицу, на которой затем формуют углепластик.
Задача начинается не с вопроса «какой филамент вам продать?», а с того, какой результат нужно получить. Дальше появляются рецептура материала, технология производства расходника, режим печати, постобработка и испытания. На сайте компании этот подход сформулирован примерно так же: анализ условий работы детали, подбор материала, испытания на образцах, настройка режимов печати и сопровождение внедрения в производство.
Самое интересное здесь происходит и до 3D-принтера, и после него. До — когда подбирают полимерную основу, наполнитель, соотношение компонентов и способ получения гранул или филамента. После — когда напечатанный образец отправляется в печь, на испытания, становится оснасткой или устанавливается на оборудование и начинает работать.
Бронзонаполненные гранулы, разработку которых нам удалось увидеть вживую, пожалуй, лучше всего собирают эту историю в одну точку. Пока это ещё не красивая серийная статуэтка на витрине. Пока перед нами компоненты, смешивание, гранулирование, работающий принтер и тестовые образцы.
Но именно этот момент и оказался самым интересным: мы попали не на презентацию готового результата, а практически в начало появления нового материала.
Если вам понравился наш репортаж, то, возможно, вы заинтересуетесь еще одним.